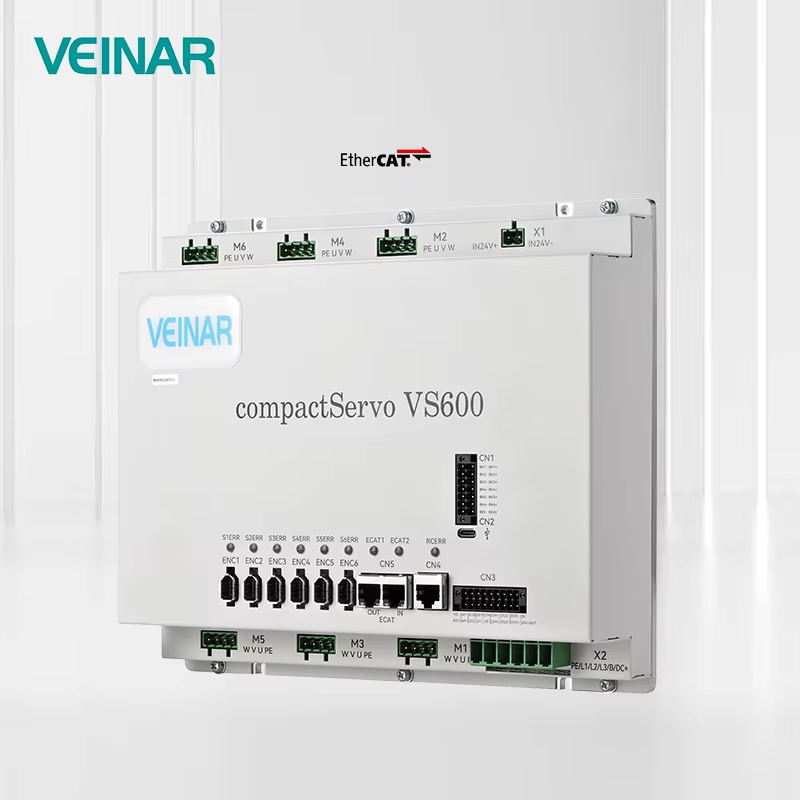
Bevezetés A modern okos gyártás folyamatosan fejlődik az integrált, takarékos és rugalmas gyártási modellek felé, ugyanakkor a legtöbb régi automatizált gyártósor továbbra is szembesül általános szerkezeti korlátozásokkal. A hagyományos, szétszórt egytengelyes szervomeghajtók...
További megtekintés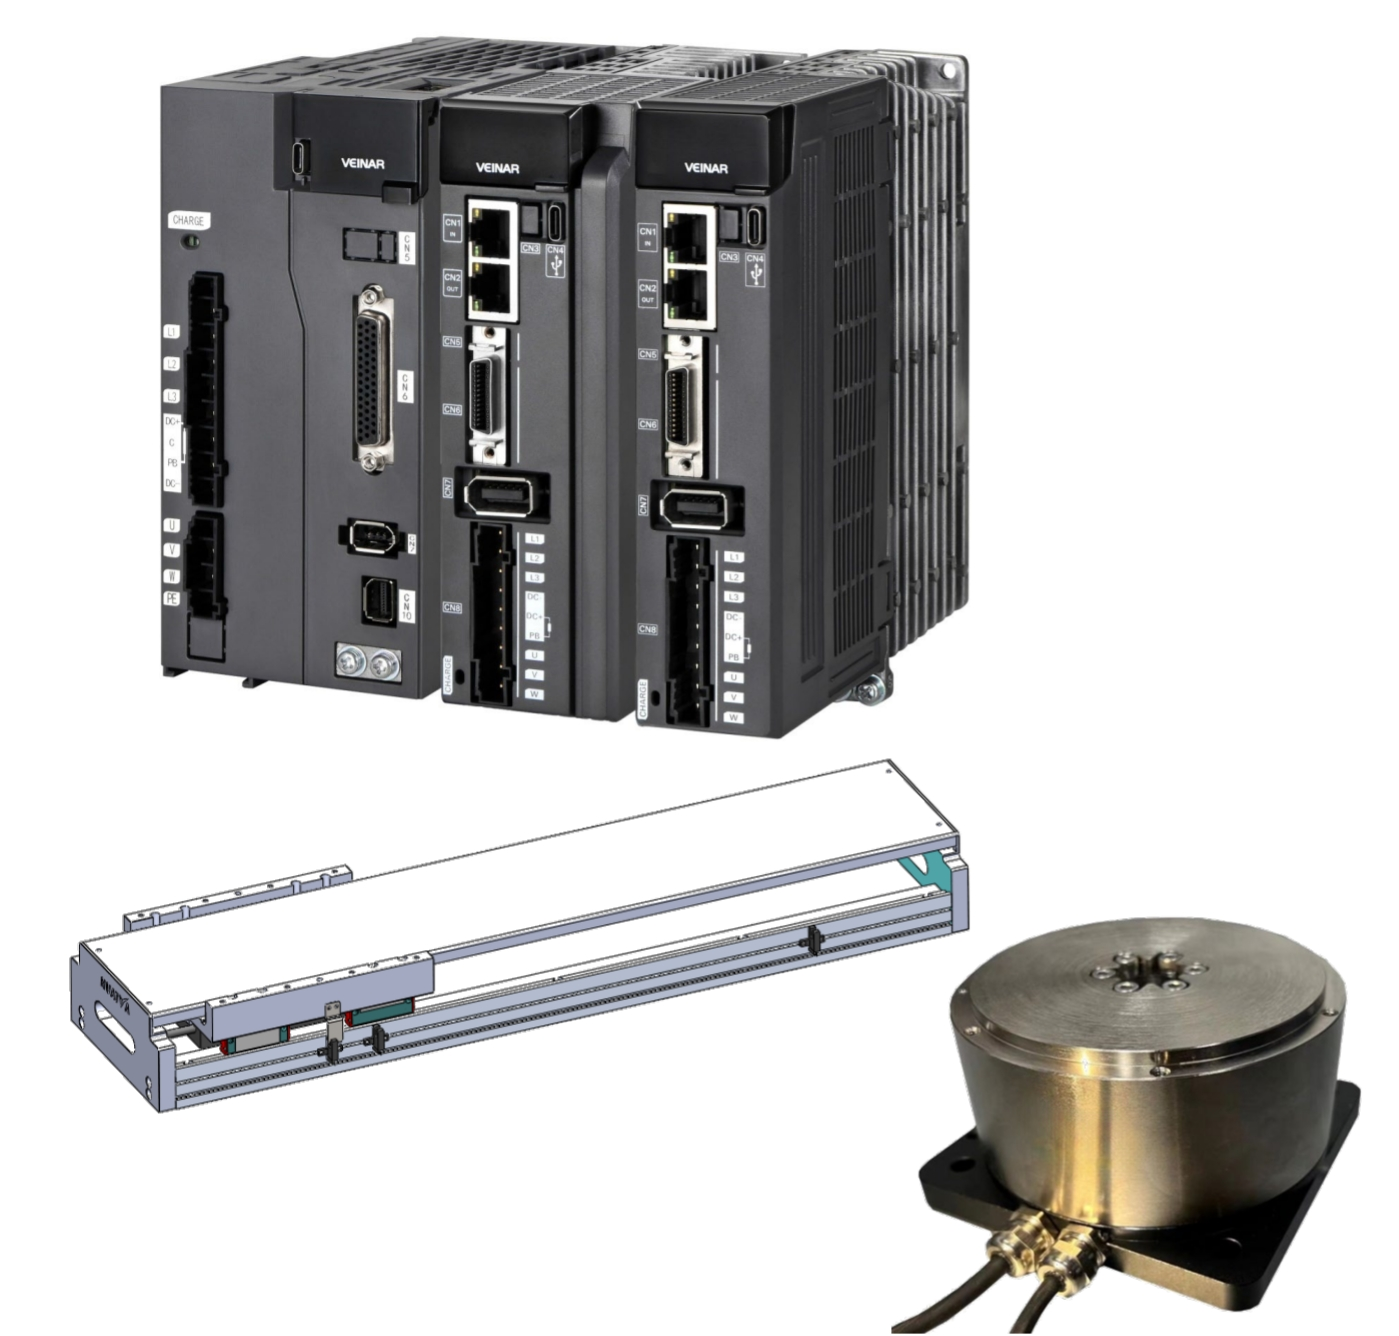
A nem érintkező lézeres megmunkálásra vonatkozó ipari követelmények fejlődése A modern precíziós gyártás egyre inkább a bonyolult, szabálytalan alkatrészformák felé tolódik, amelyeket a hagyományos mechanikai megmunkálás nehezen tud kezelni. A nem érintkező lézeres folyamatok...
További megtekintés
Képernyőkárosodás-mentes LCD-panelek kezelése: Mozgásszabályozási szinkronizáció műszaki dinamikája Az új generációs kijelzőalapanyagok precíziós gyártása során a mechanikai szállítás kezelése továbbra is főbb figyelmet igénylő tényező a folyamatstabilitás érdekében. Ahogy a termelési...
További megtekintés
Miért a nanométeres skálájú igazítás a kritikus szűk keresztmetszet a 5 nm-nél finomabb félvezető mintázatok rétegezési hibáinak csökkentésében? Az EUV többszörös mintázási rétegekben fellépő rétegezési hiba növekedése (>1,2 nm). Ahogy a folyamatcsomópontok mérete 5 nm alá csökken, az extrém ultraibolya (EUV) litográfia egyre inkább támaszkodik…
További megtekintés
Miért követeli meg a nanométeres skálájú szinkronizáció a hagyományos 2-tengelyes szinkron többtengelyes szervóarchitektúrák újragondolását? A hagyományos 2-tengelyes szinkron többtengelyes szervóarchitektúrák sorba kapcsolt vezérlőkre és általános mezőbusz-hálózatokra épülnek – olyan tervek, amelyek késleltetést okoznak…
További megtekintés
A hagyományos automatizálási közvetlen szervorendszerek vezetékvezetési és időzítési korlátjai, valamint a kábelhálózat túlzott bővülése és az analóg/impulzus-alapú szervóarchitektúrákban fellépő jelminőség-csökkenés. A hagyományos automatizálási közvetlen szervorendszerek analóg vagy impulzus-alapú architektúrára építenek...
További megtekintés
Az útvonal-hűség biztosítása nagy kockázatú hegesztési feladatoknál A nehézipari gyártás igényes világában a többrétegű, többmenetes hegesztés jóval több mint egy rutinfeladat – ez a vastag falú alkatrészek szerkezeti „szíve”.
További megtekintés
A méretek kihívása az acélgyártásban: Nagy méretű acél szerkezetek – például hajóépítéshez, óriási hidak építéséhez és nehézipari infrastruktúrához használt szerkezetek – gyártása egyedi technikai akadályokat jelent. Ahogy a str...
További megtekintés
A sarokeltérés gyökéroka a vastag acél lézeres vágásánál: sebesség-megszakítás és tehetetlenségből eredő túllendülés belső sarkoknál. Amikor a lézeres vágófej egy belső sarokhoz közeledik, gyorsan le kell lassítania és meg kell változtatnia irányát. Ez…
További megtekintés
A mag mechanizmusa: Hogyan biztosítja a hidraulikus szinkronizáció a pálya pontosságát? Többtengelyes mozgásszabályozás és valós idejű szinkronizáció a pálya hűségének biztosításához. A nagysebességű lézeres vágásnál a pálya pontossága a X és Y tengelyek zavartalan koordinációjától függ…
További megtekintés
Miért okozza a kéttengelyes szinkronizáció meghibásodása a felületi karcolásokat? A precíziós megmunkált alkatrészek – különösen a repülőgépipari alumínium burkolatok és az orvosi implantátumok felületei – felületi karcolásai gyakran a d… közötti szinkronizációs hibákból erednek
További megtekintés
A fő kihívás: Miért határozza meg közvetlenül a híd-szinkronizáció a térfogati pontosságot? A nagyméretű gépgépeknél a térfogati pontosság – azaz a szerszám bármely ponton történő elhelyezésének képessége a munkaterületen belül minimális hibával – a való… függ
További megtekintés
A Guangdong Highsense nagy pontosságú szervohajtásokat és szervomotorokat szállít félvezető-, autóipari, orvosi és ipari automatizálási alkalmazásokhoz. Kínai–német közös kutatás-fejlesztés, támogatott protokollok: EtherCAT és Profinet, egyedi megoldások. Megbízható partner 2004 óta.
905. szoba, Tungwa épület, 5. Dongcheng Keleti út, Dongcheng utca, Dongguan, Guangdong, Kína
Szerzői jog © 2025 Guangdong Highsense Information Technology Co., Ltd ADATVÉDELMI IRÁNYELVEK
 EN