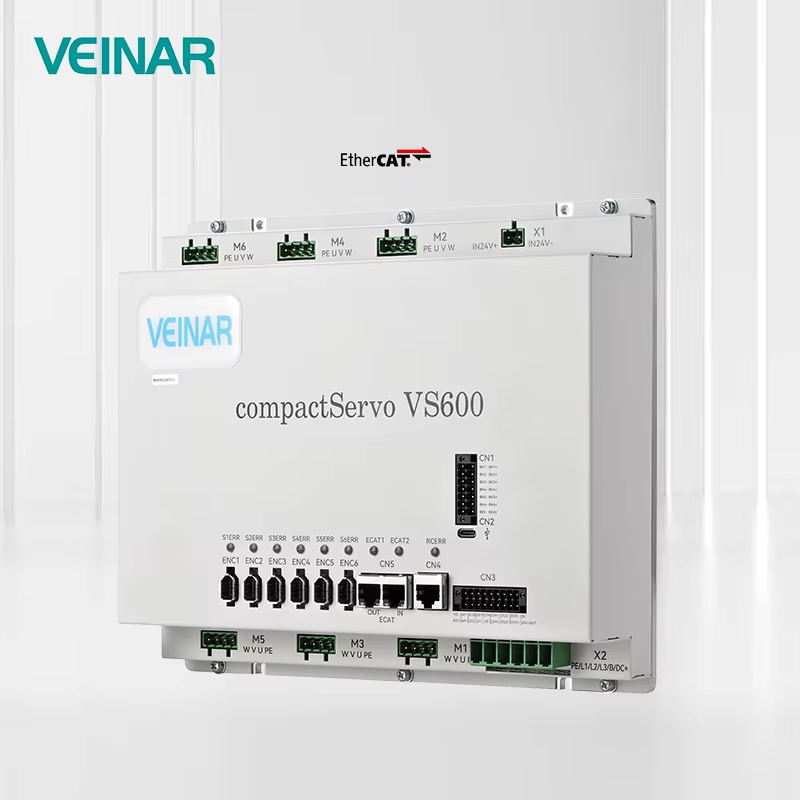
Wprowadzenie Współczesne inteligentne produkcja przemysłowa nieustannie ewoluuje w kierunku zintegrowanych, wydajnych i elastycznych modeli produkcji, jednak większość starszych linii produkcyjnych zautomatyzowanych nadal stoi przed powszechnymi ograniczeniami strukturalnymi. Tradycyjne rozproszone napędy serwo o pojedynczej osi...
Zobacz więcej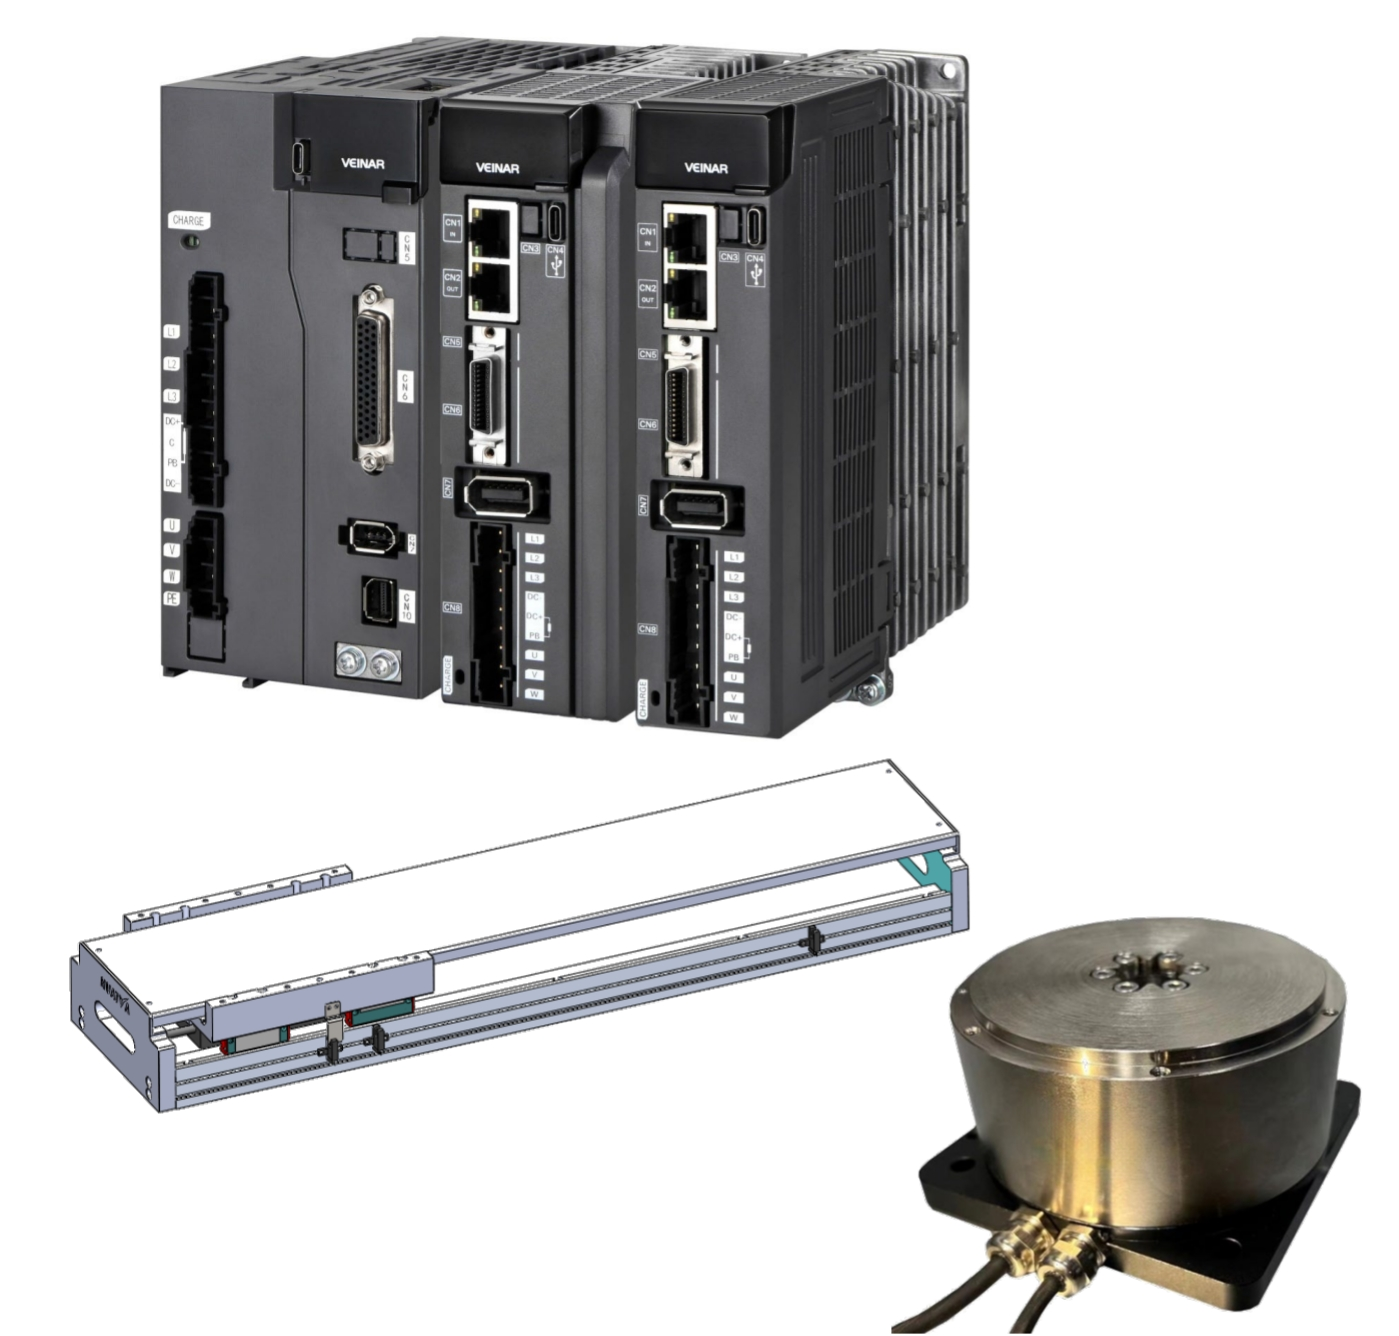
Ewoluujące wymagania branżowe dotyczące bezkontaktowej obróbki laserowej. Współczesne precyzyjne produkcje przemysłowe stopniowo przechodzą na złożone, nieregularne kształty przedmiotów, które tradycyjna obróbka mechaniczna ma trudności z realizowaniem. Bezkontaktowa obróbka laserowa...
Zobacz więcej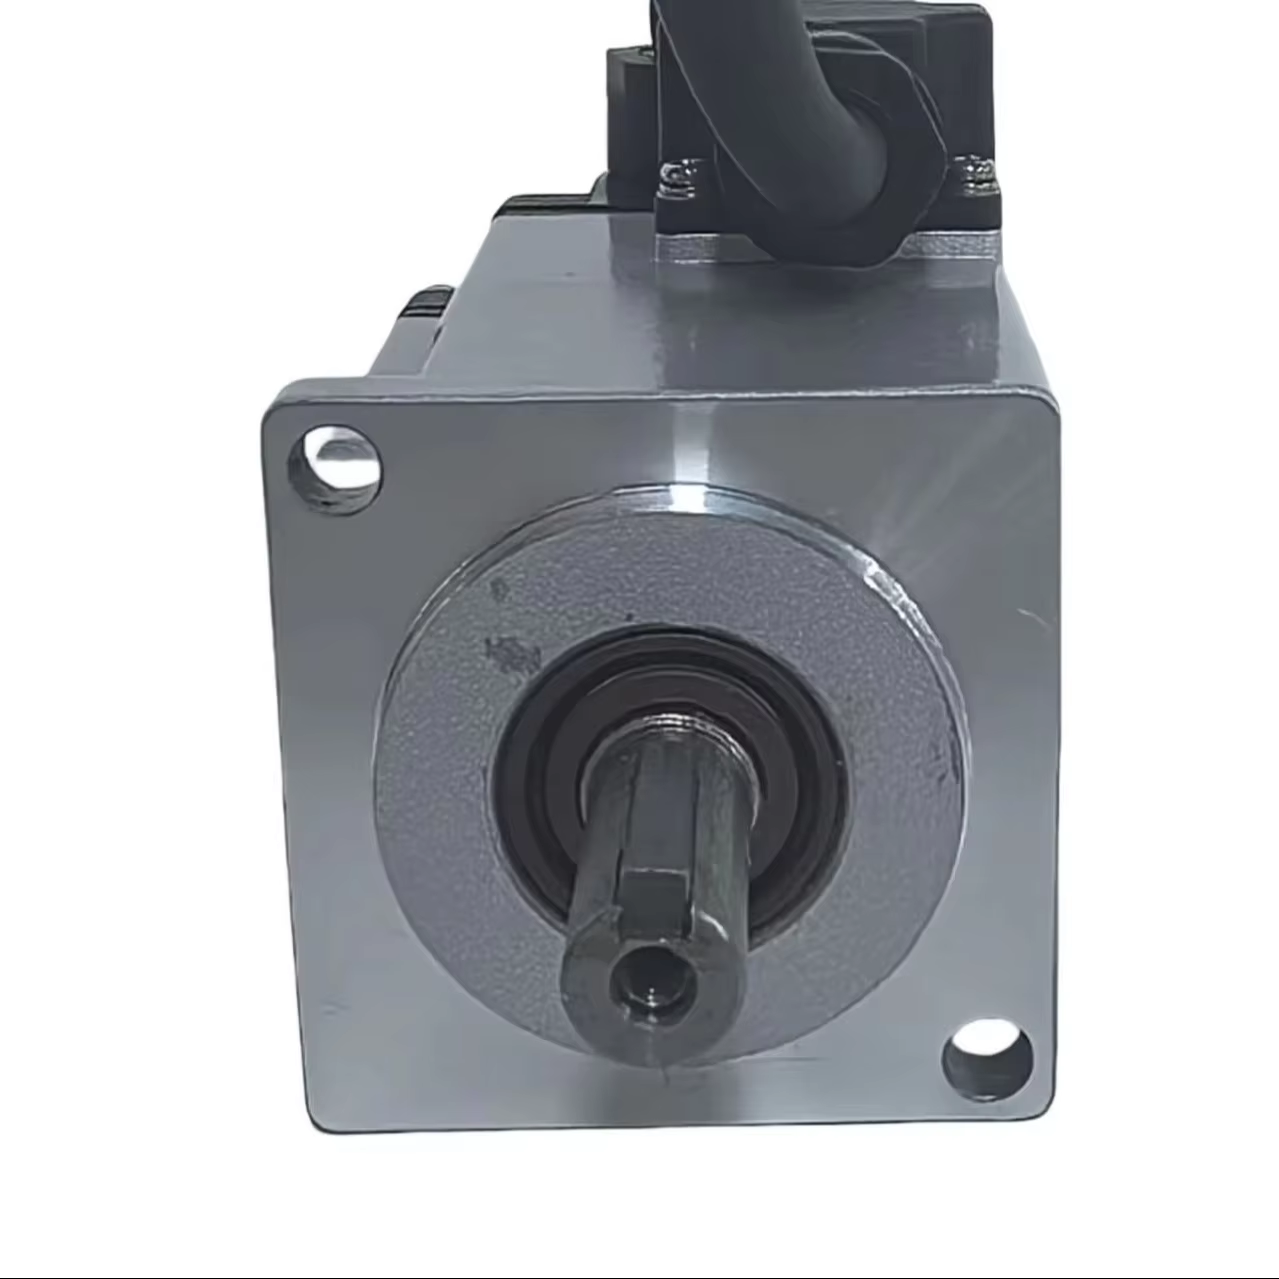
Bezpieczne obsługiwane paneli LCD bez zadrapań: techniczne aspekty synchronizacji sterowania ruchem W precyzyjnej produkcji zaawansowanych podłoży wyświetlaczowych zarządzanie mechanicznym transportem pozostaje kluczowym obszarem zapewnienia stabilności procesu. W miarę jak produkcja...
Zobacz więcej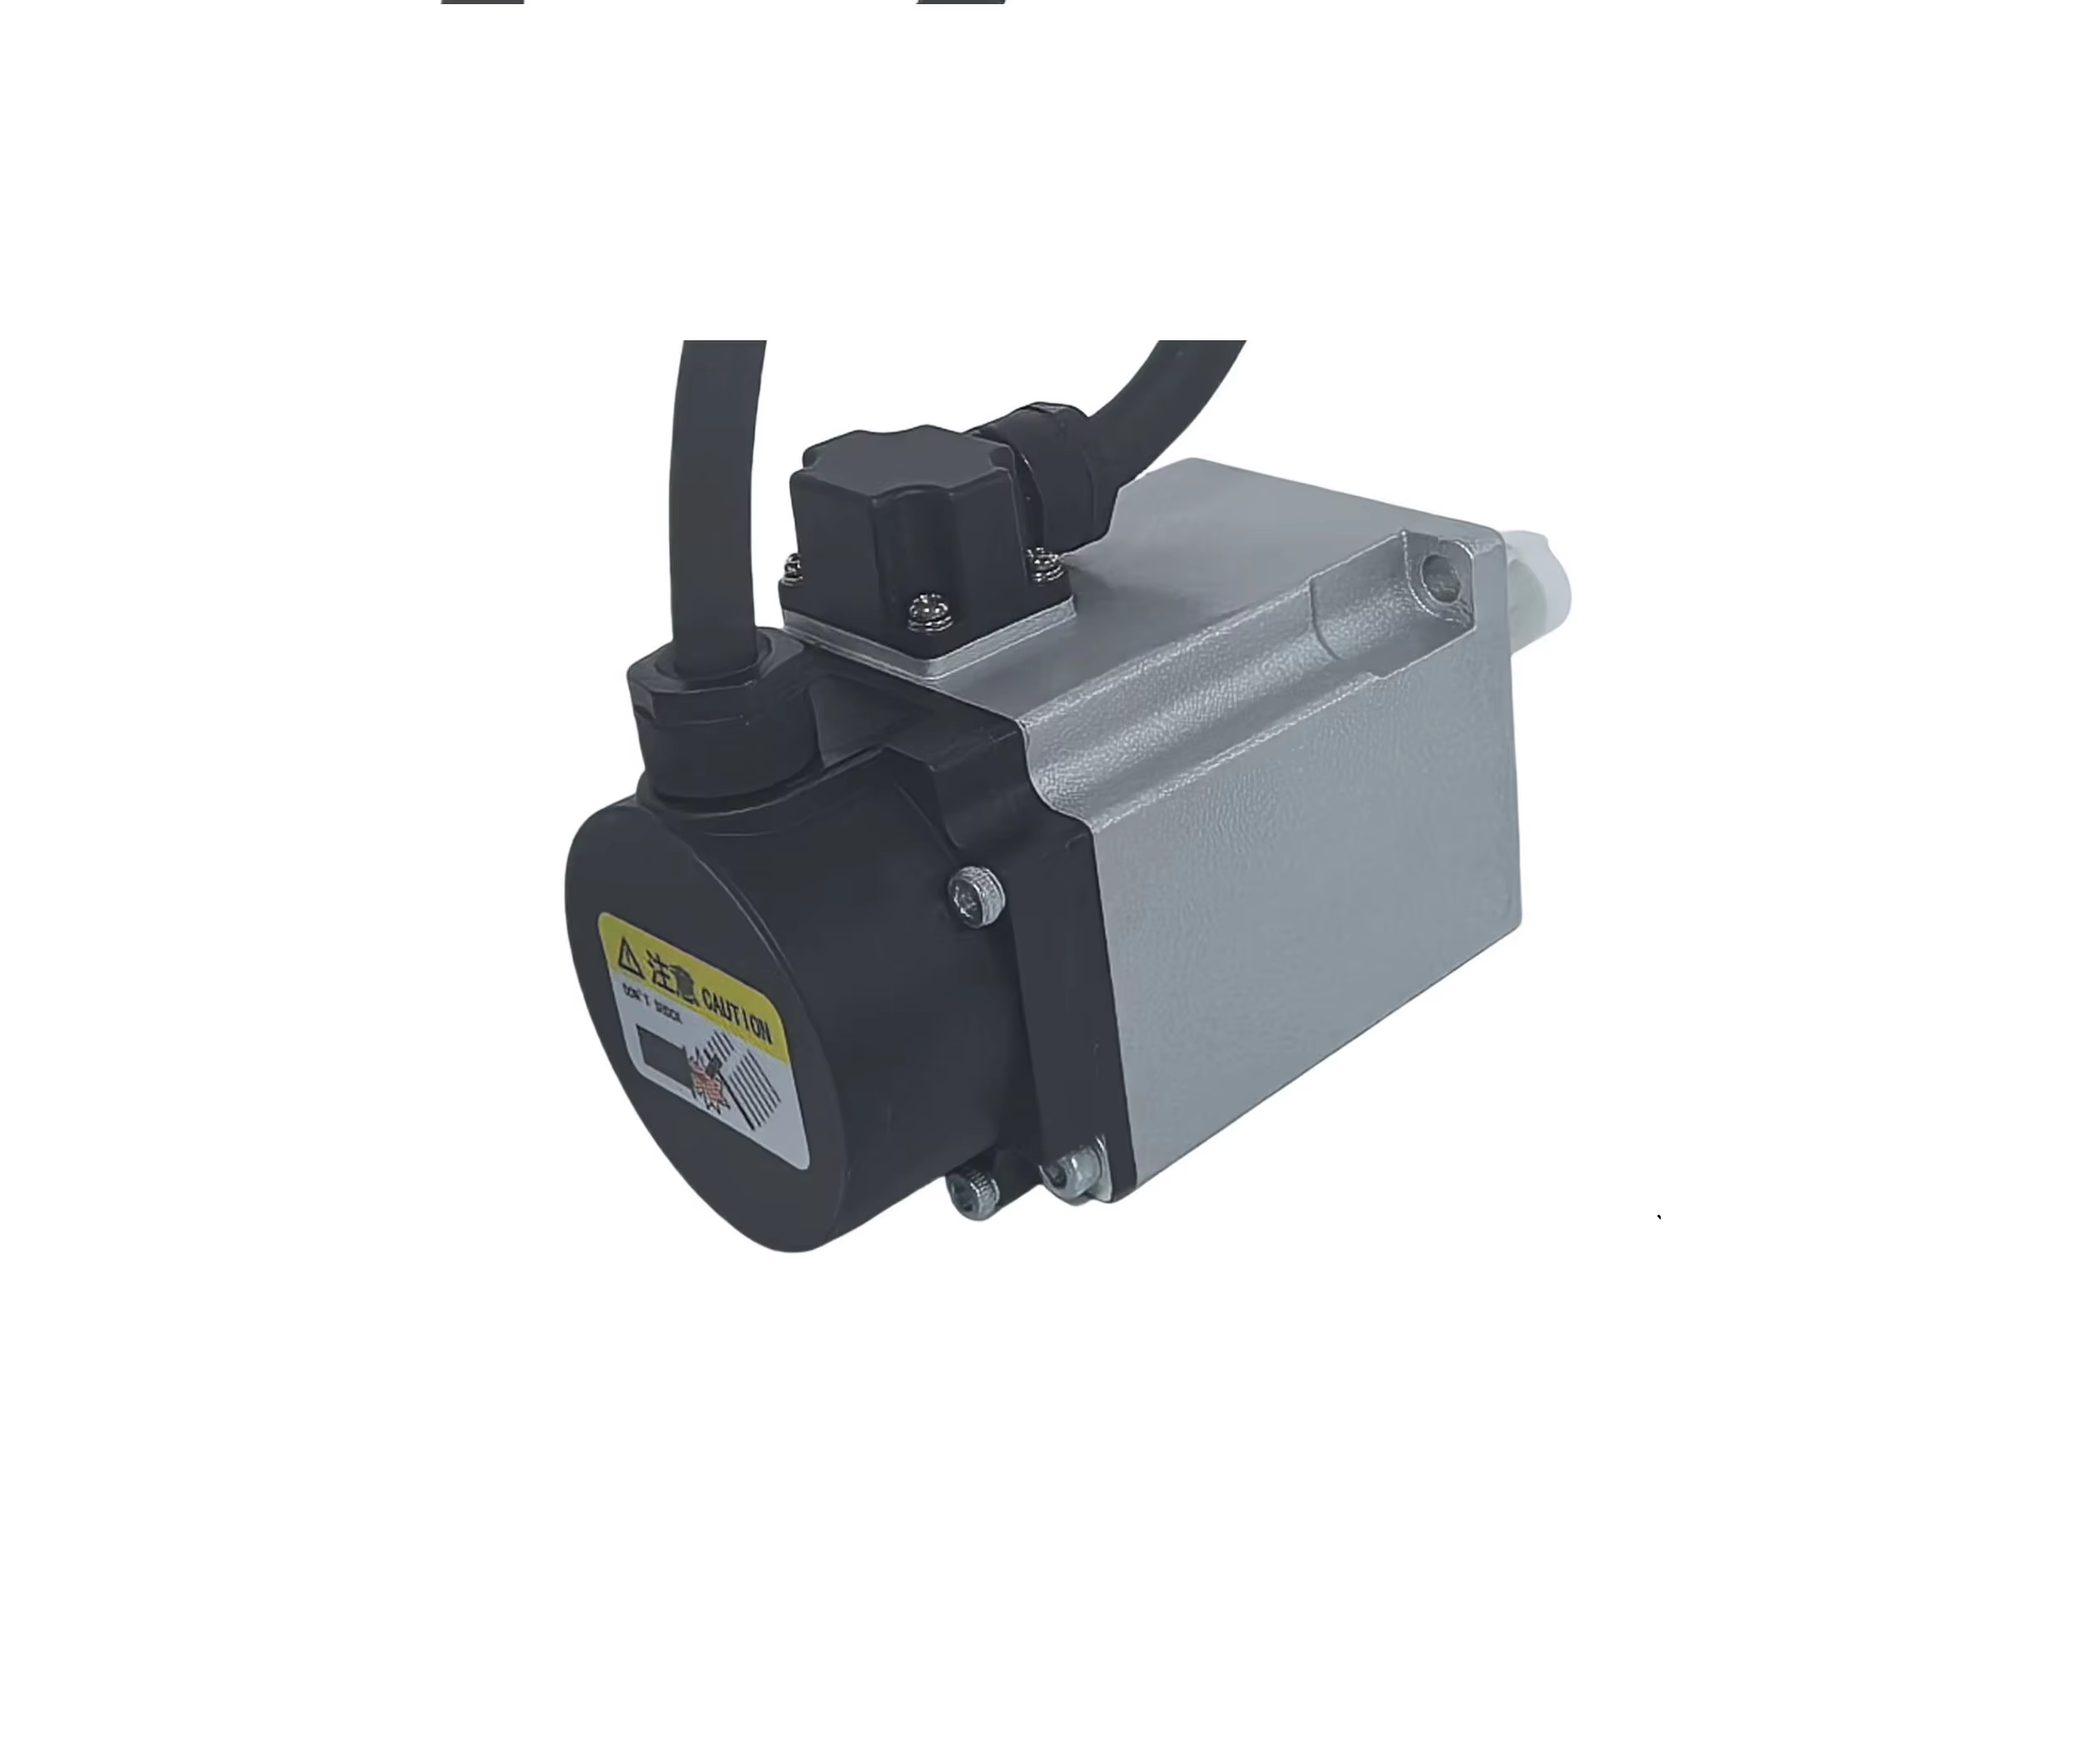
Dlaczego nanometryczne pozycjonowanie stanowi kluczowy wąskie gardło w zakresie nakładania się wzorów półprzewodnikowych poniżej 5 nm? Wzrost błędu nakładania się w stosach wielokrotnego wzorowania EUV (>1,2 nm). W miarę jak węzły procesowe zmniejszają się poniżej 5 nm, litografia w skrajnym ultrafiolecie (EUV) coraz bardziej opiera się na...
Zobacz więcej
Dlaczego nanometryczna synchronizacja wymaga przeanalizowania tradycyjnych architektur serwonapędów wieloosiowych z synchronizacją dwuosiową? Tradycyjne architektury serwonapędów wieloosiowych z synchronizacją dwuosiową opierają się na kontrolerach kaskadowych i ogólnych sieciach fieldbus – rozwiązaniach wprowadzających...
Zobacz więcej
Ograniczenia związane z okablowaniem i synchronizacją w tradycyjnych systemach serwonapędu bezpośredniego automatyki Przepięcie kabli oraz utrata integralności sygnału w architekturach serwonapędu opartych na sygnałach analogowych/impulsowych Tradycyjne systemy serwonapędu bezpośredniego automatyki opierają się na architekturach analogowych lub impulsowych...
Zobacz więcej
Odblokowywanie wierności ścieżki w wysokorzyzykowym spawaniu W wymagającym świecie przemysłowej obróbki ciężkiej spawanie wielowarstwowe i wieloprzejściowe to znacznie więcej niż rutynowe zadanie – stanowi ono strukturalne serce elementów o grubej ścianie. Jednak...
Zobacz więcej
Wyzwanie skali w obróbce stali. Wykonywanie dużych konstrukcji stalowych – takich jak te stosowane w budownictwie okrętowym, budowie masywnych mostów oraz infrastrukturze przemysłowej ciężkiej – wiąże się z wyjątkowym zestawem trudności technicznych. W miarę jak rozmiary...
Zobacz więcej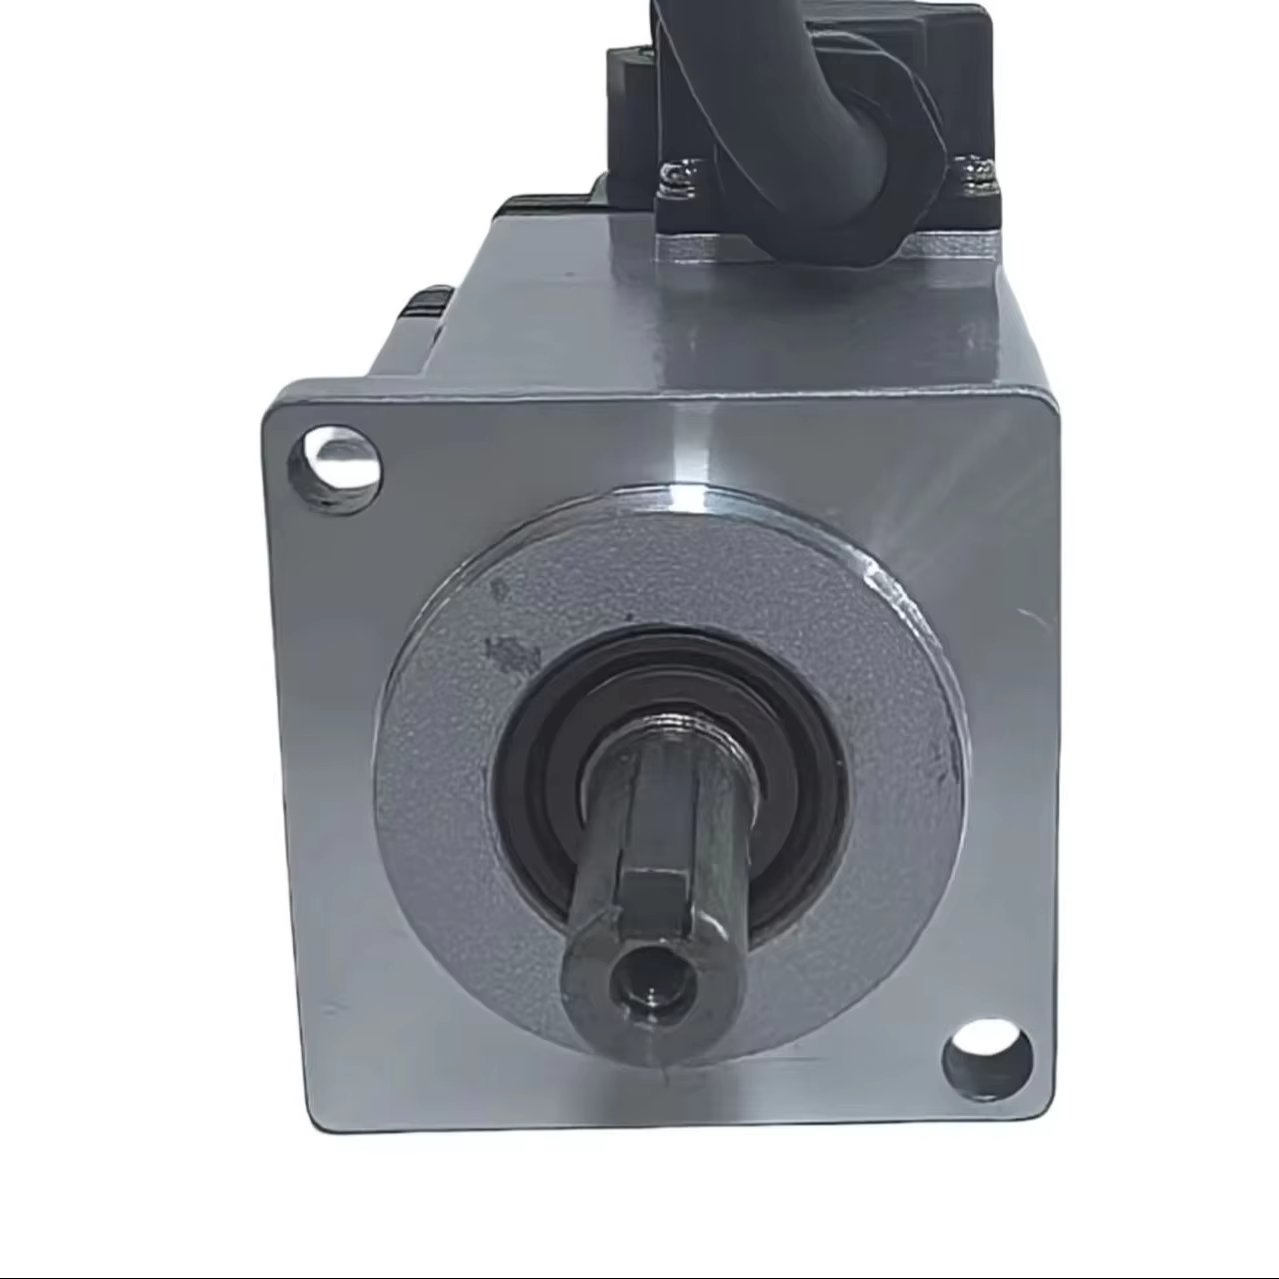
Główne przyczyny odchylenia w narożach przy cięciu grubych płyt stalowych metodą laserową: przerwa w prędkości i przekroczenie wartości docelowej spowodowane bezwładnością w narożach wewnętrznych. Gdy głowica cięcia laserowego zbliża się do naroża wewnętrznego, musi gwałtownie zwolnić i zmienić kierunek ruchu. To...
Zobacz więcej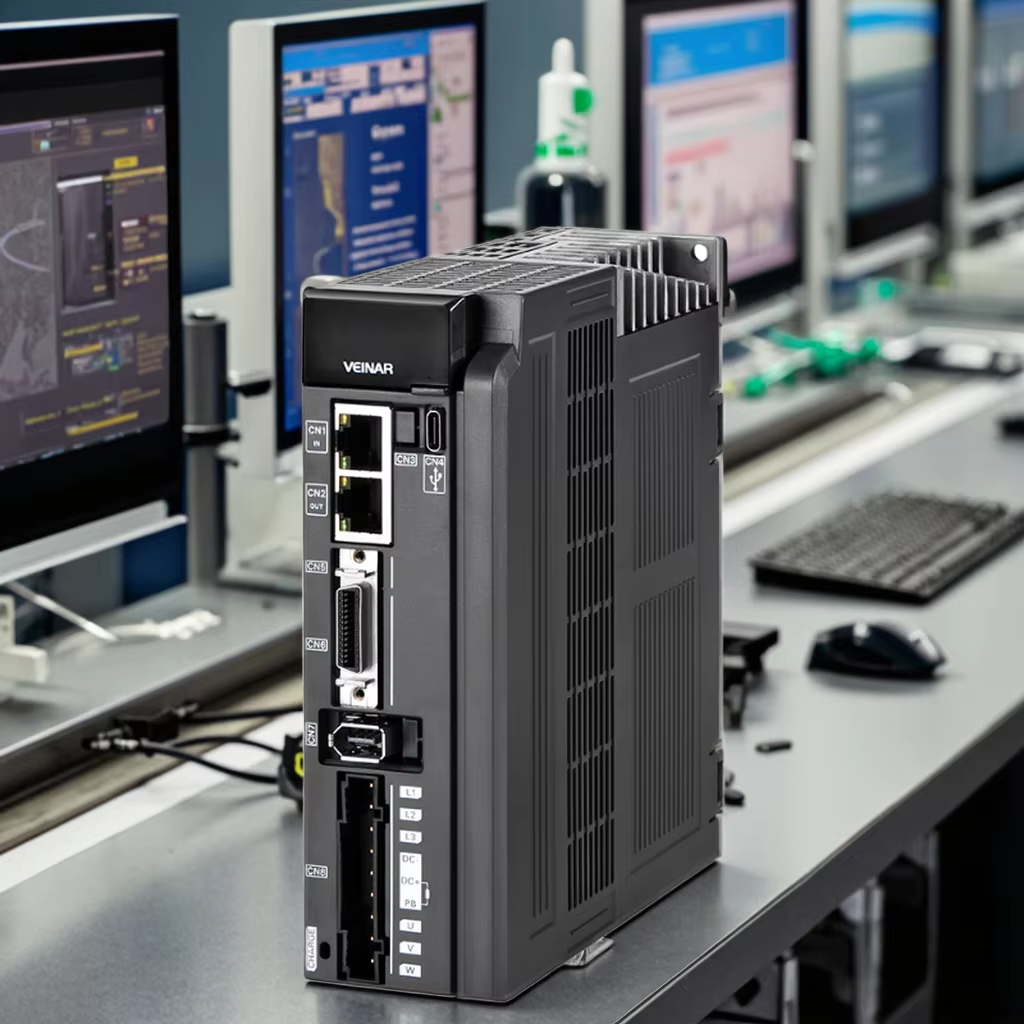
Podstawowy mechanizm działania: jak synchronizacja mostka zapewnia dokładność toru ruchu. Sterowanie ruchem wieloosiowym i synchronizacja w czasie rzeczywistym w celu zachowania wierności ścieżki. W szybkim cięciu laserowym dokładność toru ruchu zależy od bezszczelnej koordynacji pomiędzy osiami X i Y...
Zobacz więcej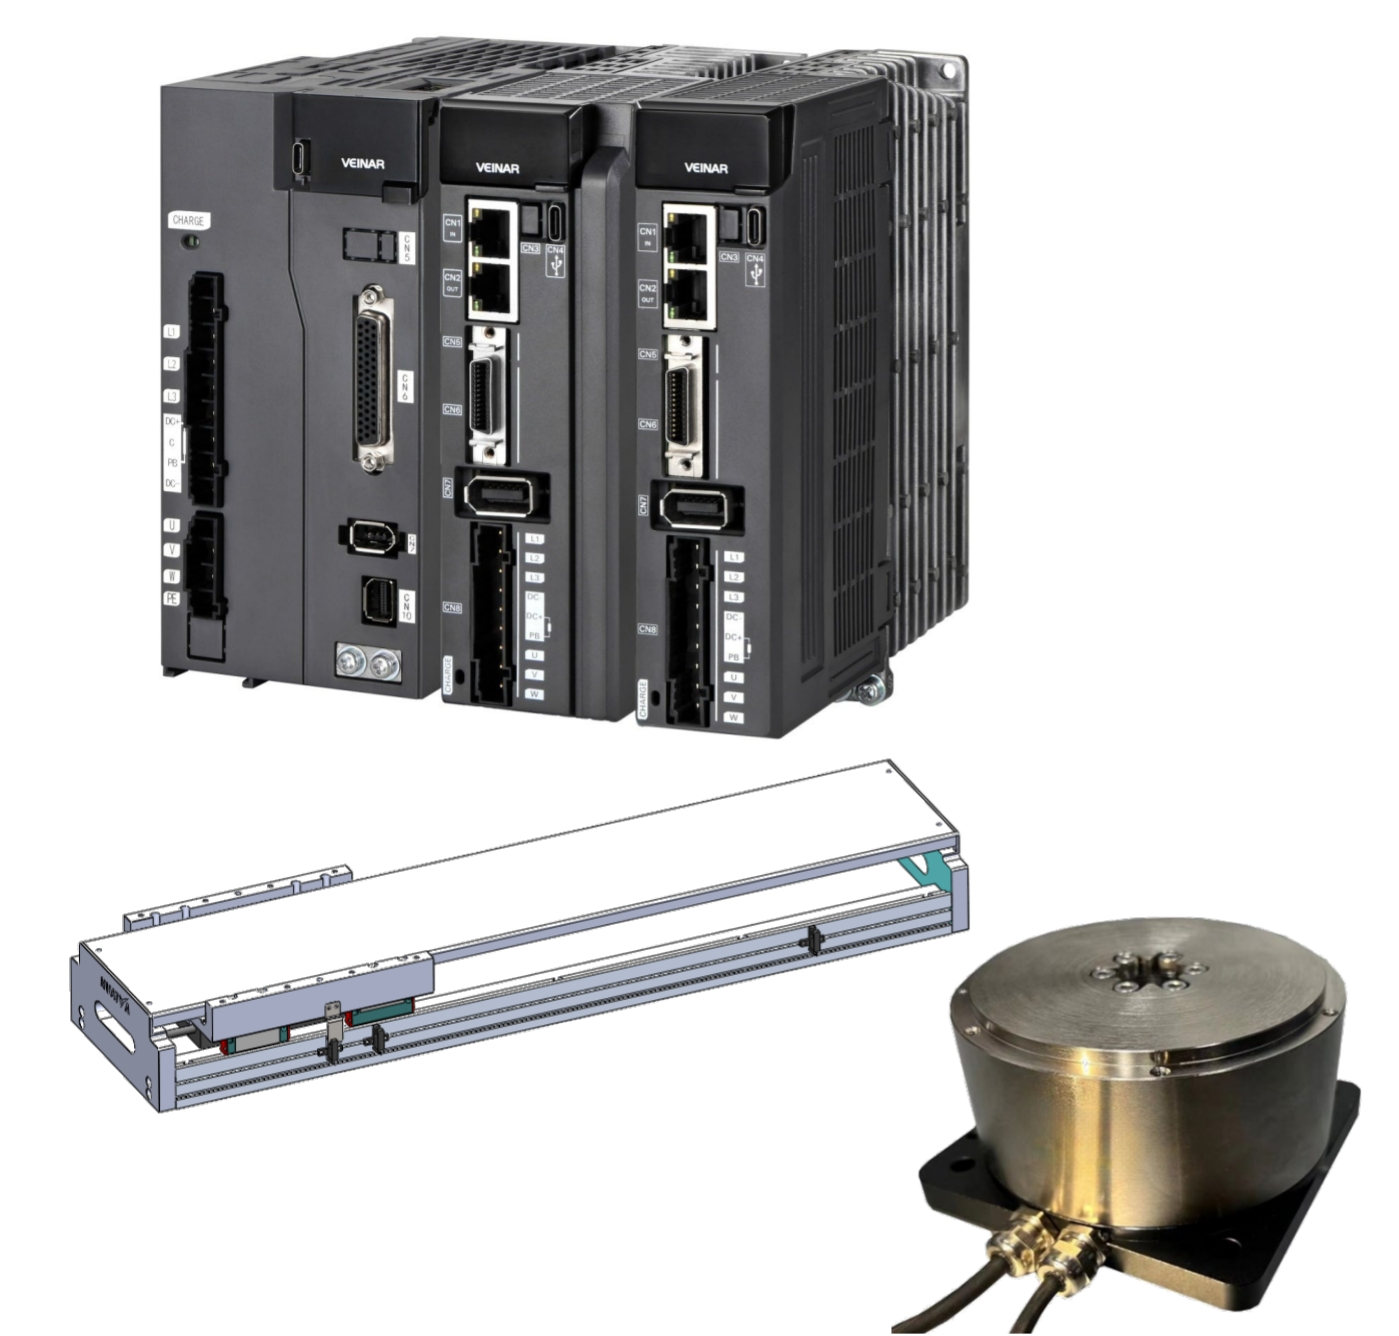
Dlaczego awaria synchronizacji dwuosiowej powoduje zadrapania na powierzchni? Zadrapania na powierzchniach precyzyjnie obrabianych elementów — szczególnie skórek aluminiowych stosowanych w przemyśle lotniczym oraz powierzchni implantów medycznych — często wynikają z błędów synchronizacji pomiędzy osiami...
Zobacz więcej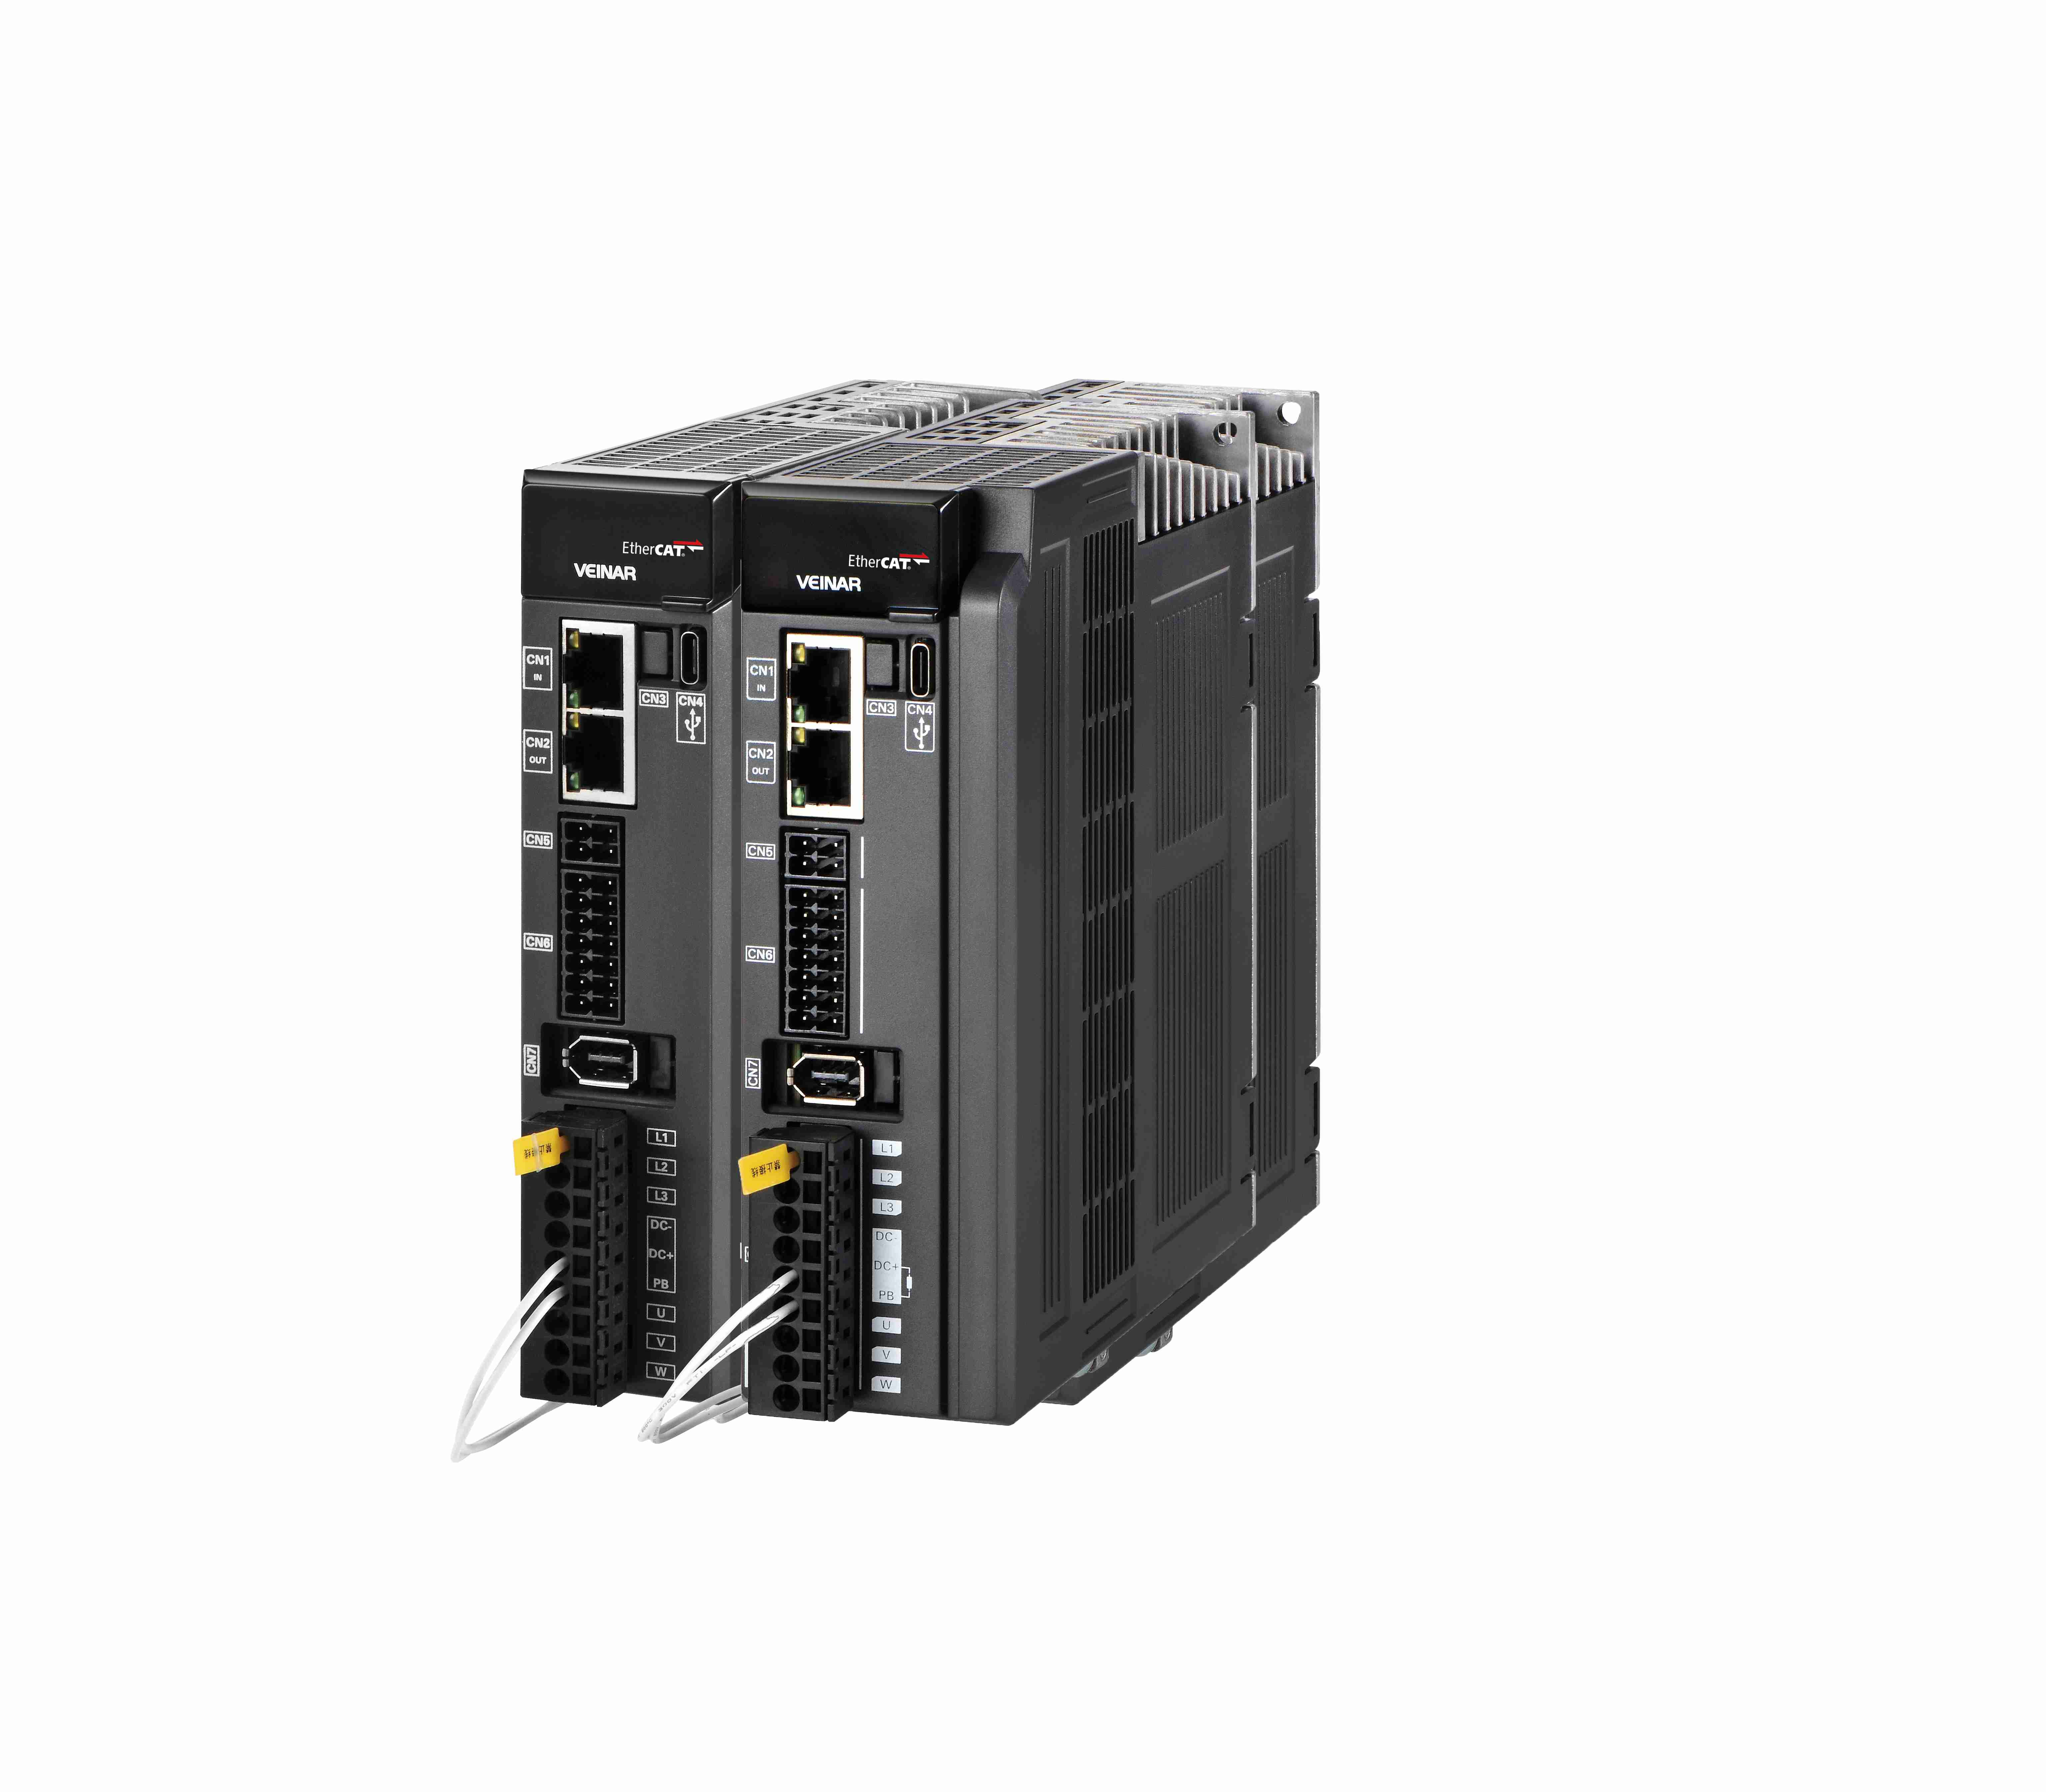
Główny problem: dlaczego synchronizacja portalowa decyduje bezpośrednio o dokładności objętościowej? W maszynach narzędziowych o dużych gabarytach dokładność objętościowa — czyli zdolność do umieszczenia narzędzia w dowolnym punkcie obszaru roboczego z minimalnym błędem — zależy od rzetelnej...
Zobacz więcej
Guangdong Highsense dostarcza wysokoprecyzyjnych sterowników serwonapędów i serwosilników do zastosowań w przemyśle półprzewodnikowym, motocyklowym, medycznym oraz w automatyzacji przemysłowej. Chińsko-niemiecka działalność badawczo-rozwojowa, obsługa protokołów EtherCAT/Profinet, rozwiązania niestandardowe. Zaufanie od 2004 roku.
Pokój 905, Budynek Tungwa, Nr 5 Dongcheng Dong Road, Ulica Dongcheng, Dongguan, Guangdong, CHN
Prawa autorskie © 2025 przez Guangdong Highsense Information Technology Co., Ltd POLITYKA PRYWATNOŚCI
 EN