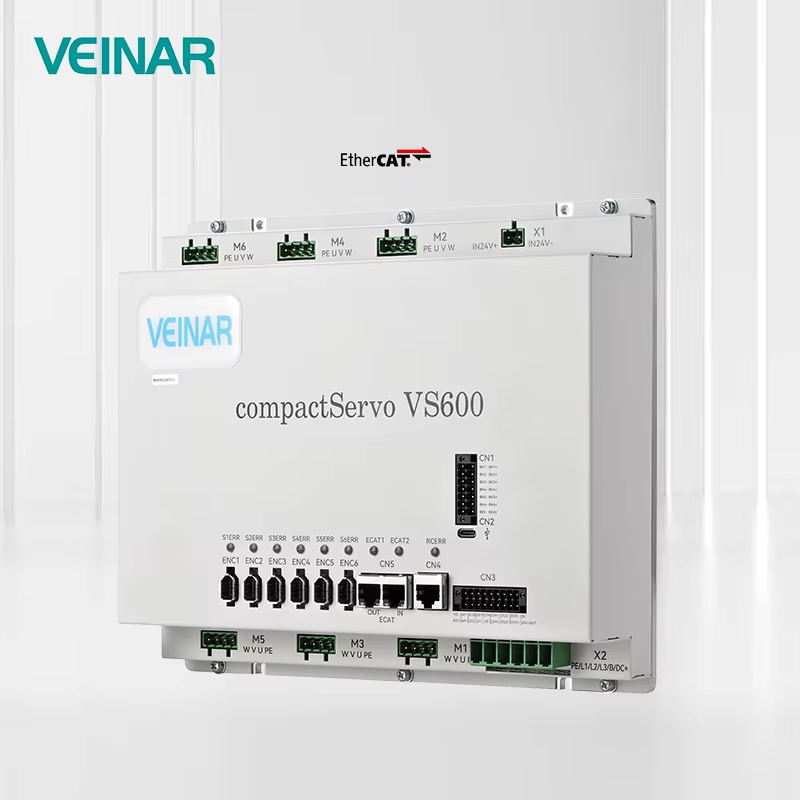
บทนำ การผลิตอัจฉริยะสมัยใหม่กำลังพัฒนาอย่างต่อเนื่องไปสู่รูปแบบการผลิตที่ผสานรวม กระชับ และยืดหยุ่น แต่สายการผลิตอัตโนมัติรุ่นเก่าส่วนใหญ่ยังคงเผชิญกับข้อจำกัดเชิงโครงสร้างทั่วไป ระบบเซอร์โวแบบแกนเดียวที่กระจายตัวตามแบบดั้งเดิม...
ดูเพิ่มเติม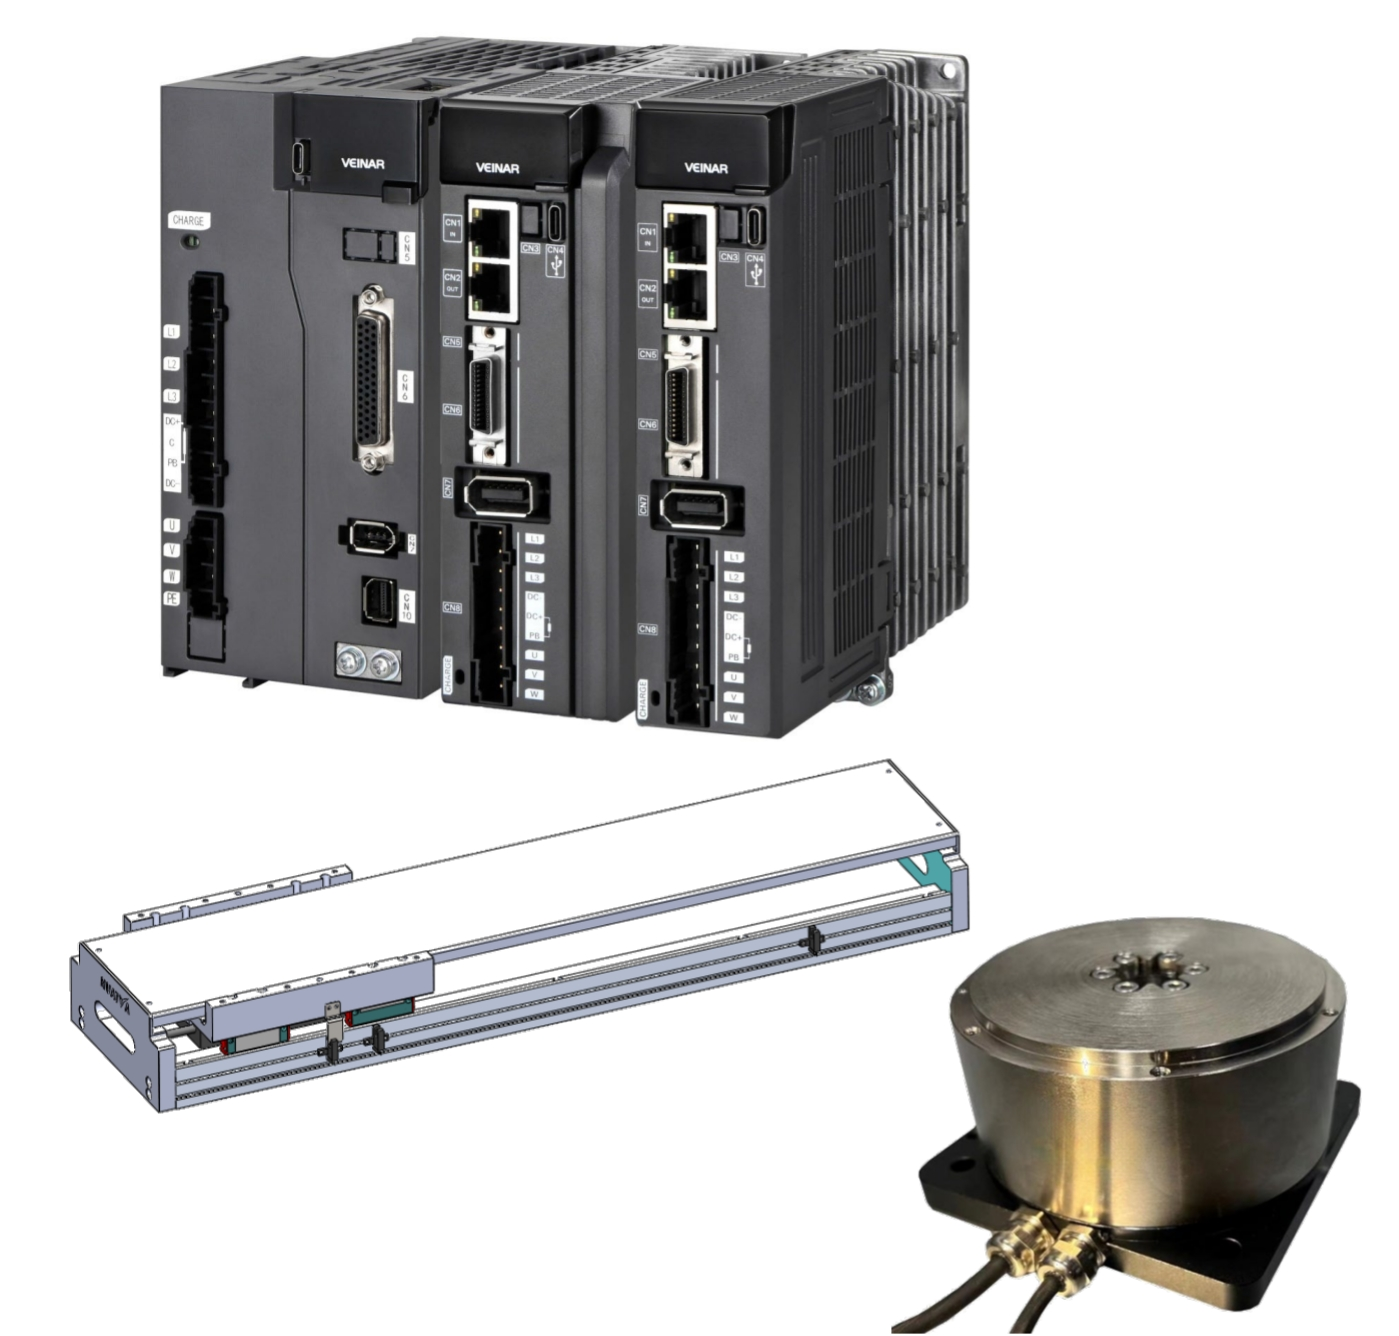
ความต้องการของอุตสาหกรรมที่เปลี่ยนแปลงไปสำหรับการขึ้นรูปด้วยเลเซอร์แบบไม่สัมผัส การผลิตความแม่นยำสมัยใหม่กำลังเปลี่ยนผ่านอย่างต่อเนื่องสู่การออกแบบชิ้นงานที่ซับซ้อนและไม่เป็นระเบียบ ซึ่งการขึ้นรูปเชิงกลแบบดั้งเดิมไม่สามารถรองรับได้อย่างมีประสิทธิภาพ การขึ้นรูปด้วยเลเซอร์แบบไม่สัมผัส...
ดูเพิ่มเติม
การจัดการแผง LCD อย่างปลอดภัยโดยไม่เกิดรอยขีดข่วน: หลักการทางเทคนิคของการประสานงานการควบคุมการเคลื่อนที่ ในกระบวนการผลิตวัสดุพื้นฐานสำหรับจอแสดงผลขั้นสูง การจัดการระบบขนส่งเชิงกลยังคงเป็นประเด็นสำคัญต่อความเสถียรของกระบวนการ ขณะที่ปริมาณการผลิต...
ดูเพิ่มเติม
เหตุใดการจัดแนวในระดับนาโนเมตรจึงเป็นข้อจำกัดสำคัญสำหรับการวางตำแหน่งลายพิมพ์เซมิคอนดักเตอร์ที่มีขนาดต่ำกว่า 5 นาโนเมตร ความคลาดเคลื่อนในการซ้อนทับเพิ่มขึ้นในกระบวนการลิโทกราฟีด้วยรังสีอัลตราไวโอเลตขั้นสูง (EUV) ที่ใช้หลายขั้นตอน (>1.2 นาโนเมตร) เมื่อขนาดของกระบวนการลดลงต่ำกว่า 5 นาโนเมตร การลิโทกราฟีด้วยรังสี EUV จะพึ่งพา...
ดูเพิ่มเติม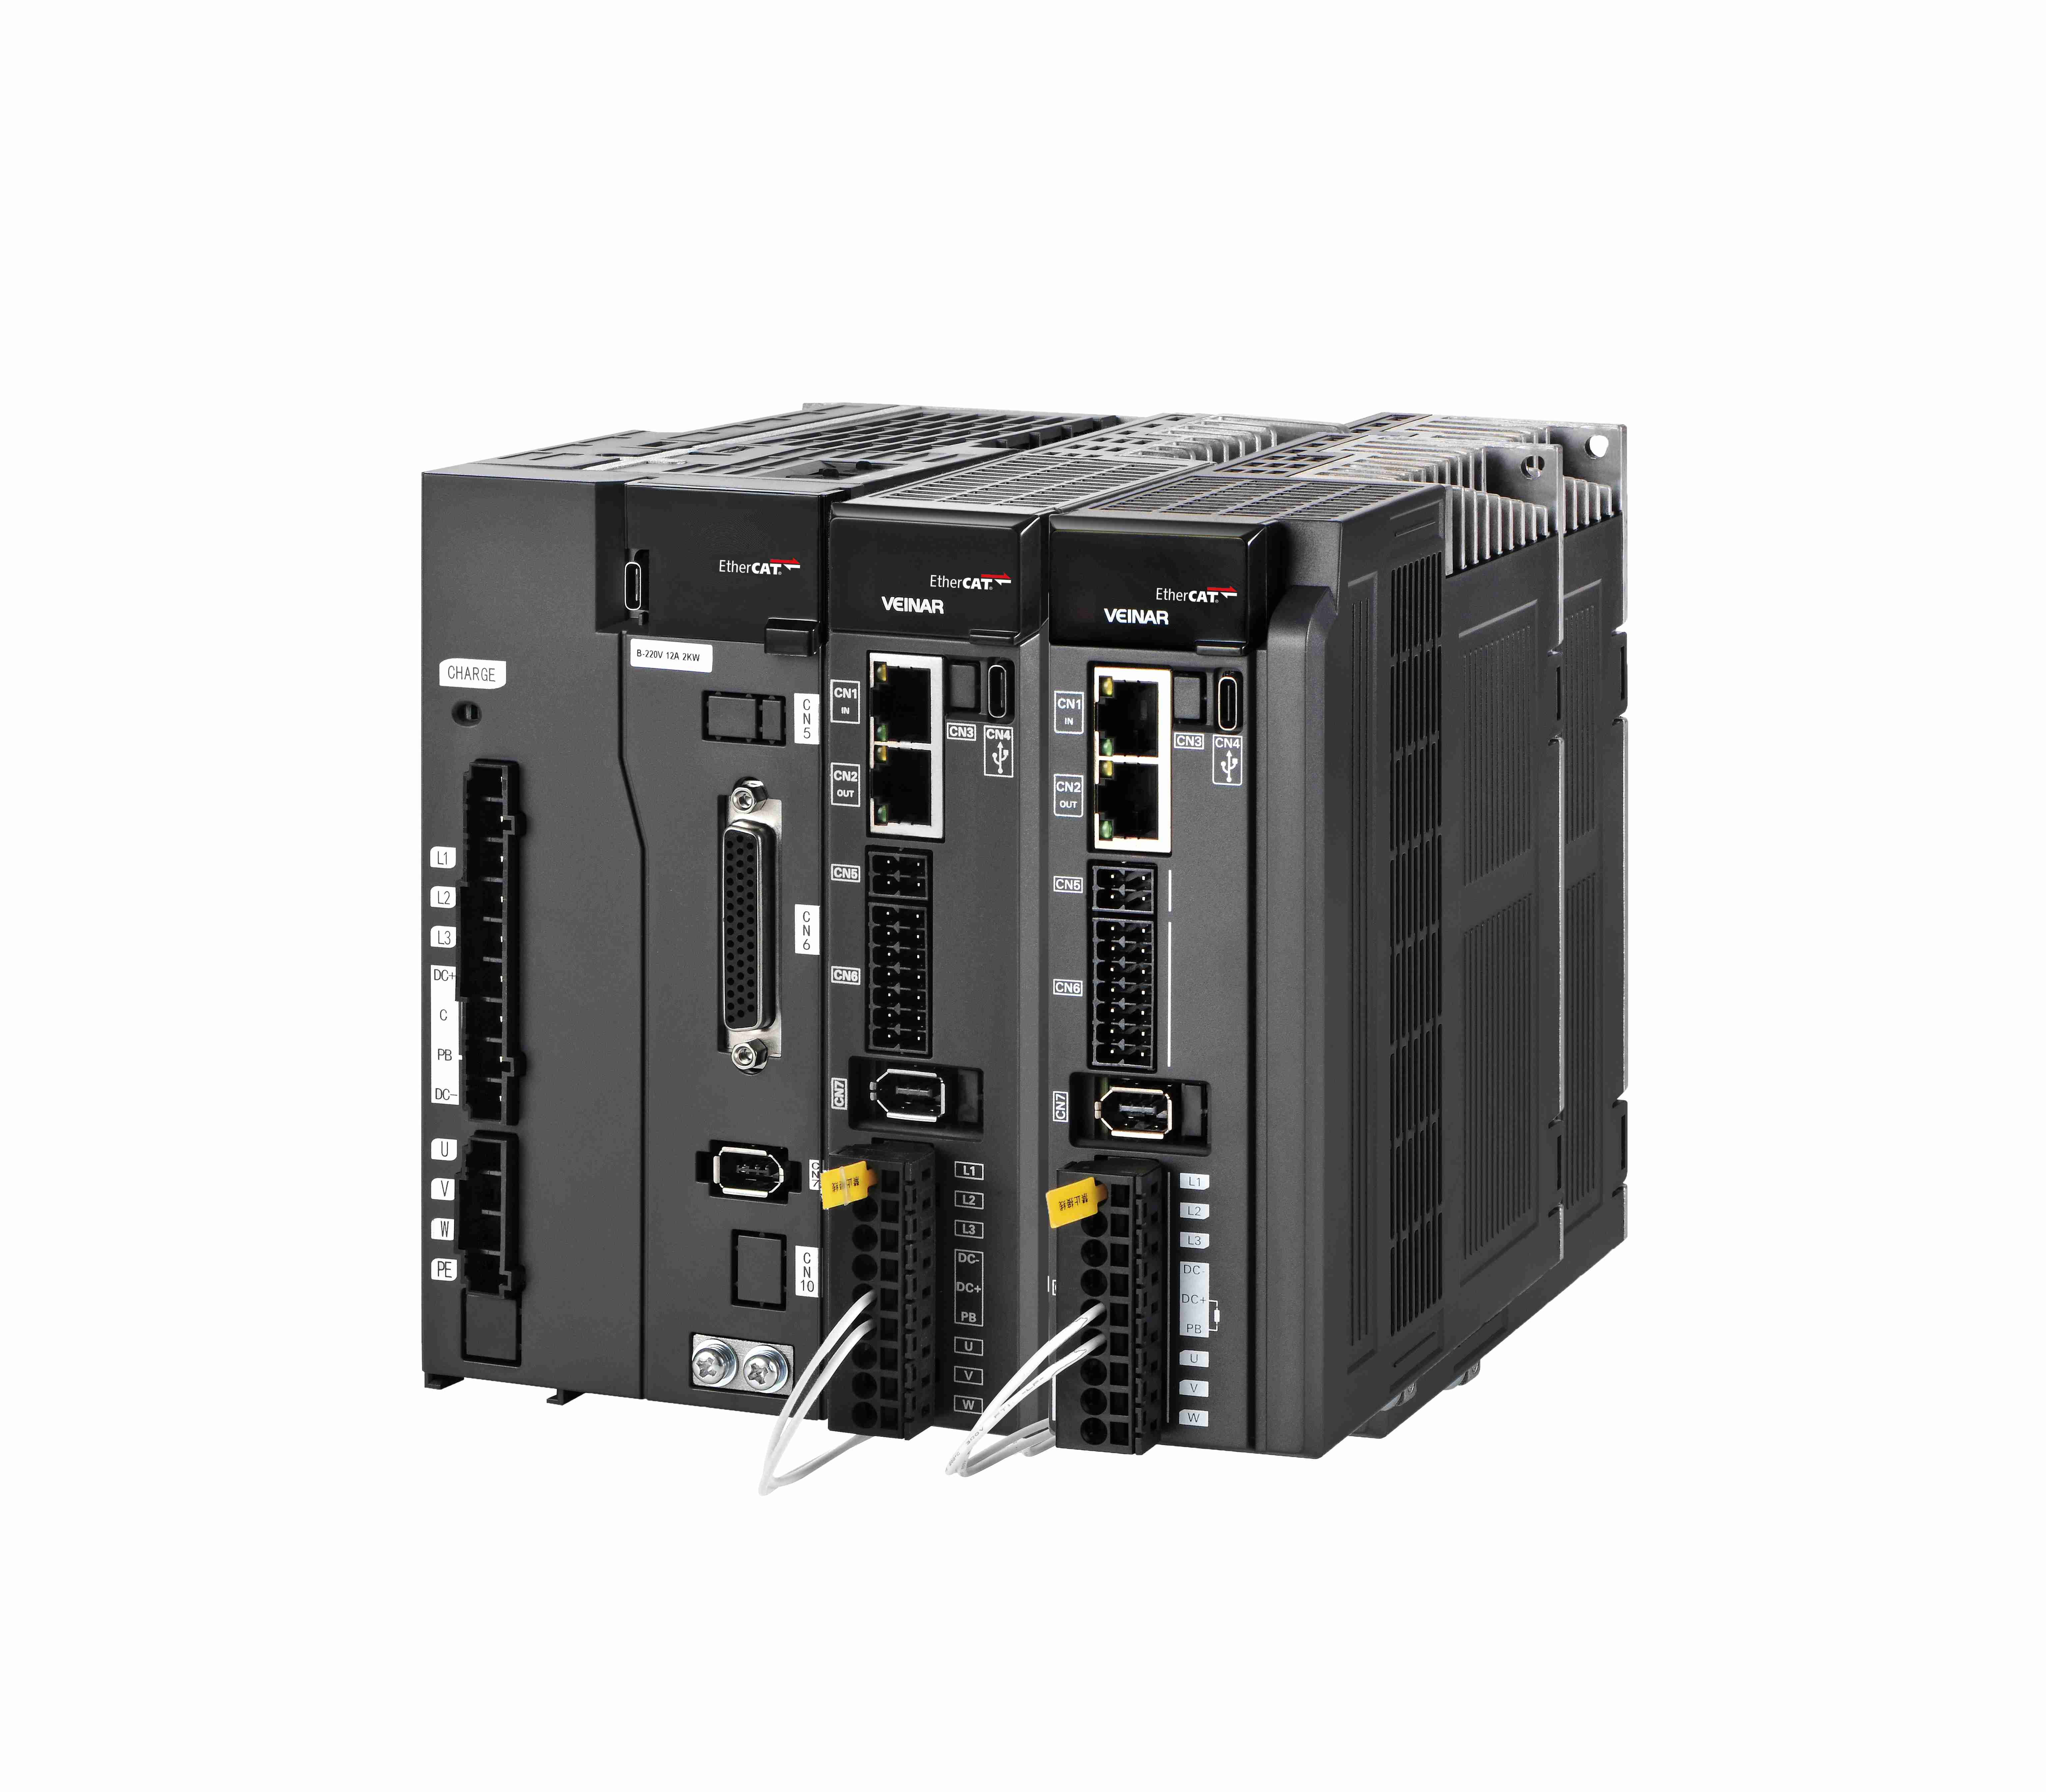
เหตุใดการประสานงานแบบซิงโครนัสในระดับนาโนเมตรจึงจำเป็นต้องทบทวนสถาปัตยกรรมระบบเซอร์โวแบบหลายแกนที่ทำงานแบบซิงโครนัสสองแกนแบบดั้งเดิม สถาปัตยกรรมระบบเซอร์โวแบบหลายแกนที่ทำงานแบบซิงโครนัสสองแกนแบบดั้งเดิมอาศัยตัวควบคุมแบบลำดับชั้น (Cascaded Controllers) และเครือข่ายฟิลด์บัสทั่วไป ซึ่งการออกแบบลักษณะนี้ก่อให้เกิด...
ดูเพิ่มเติม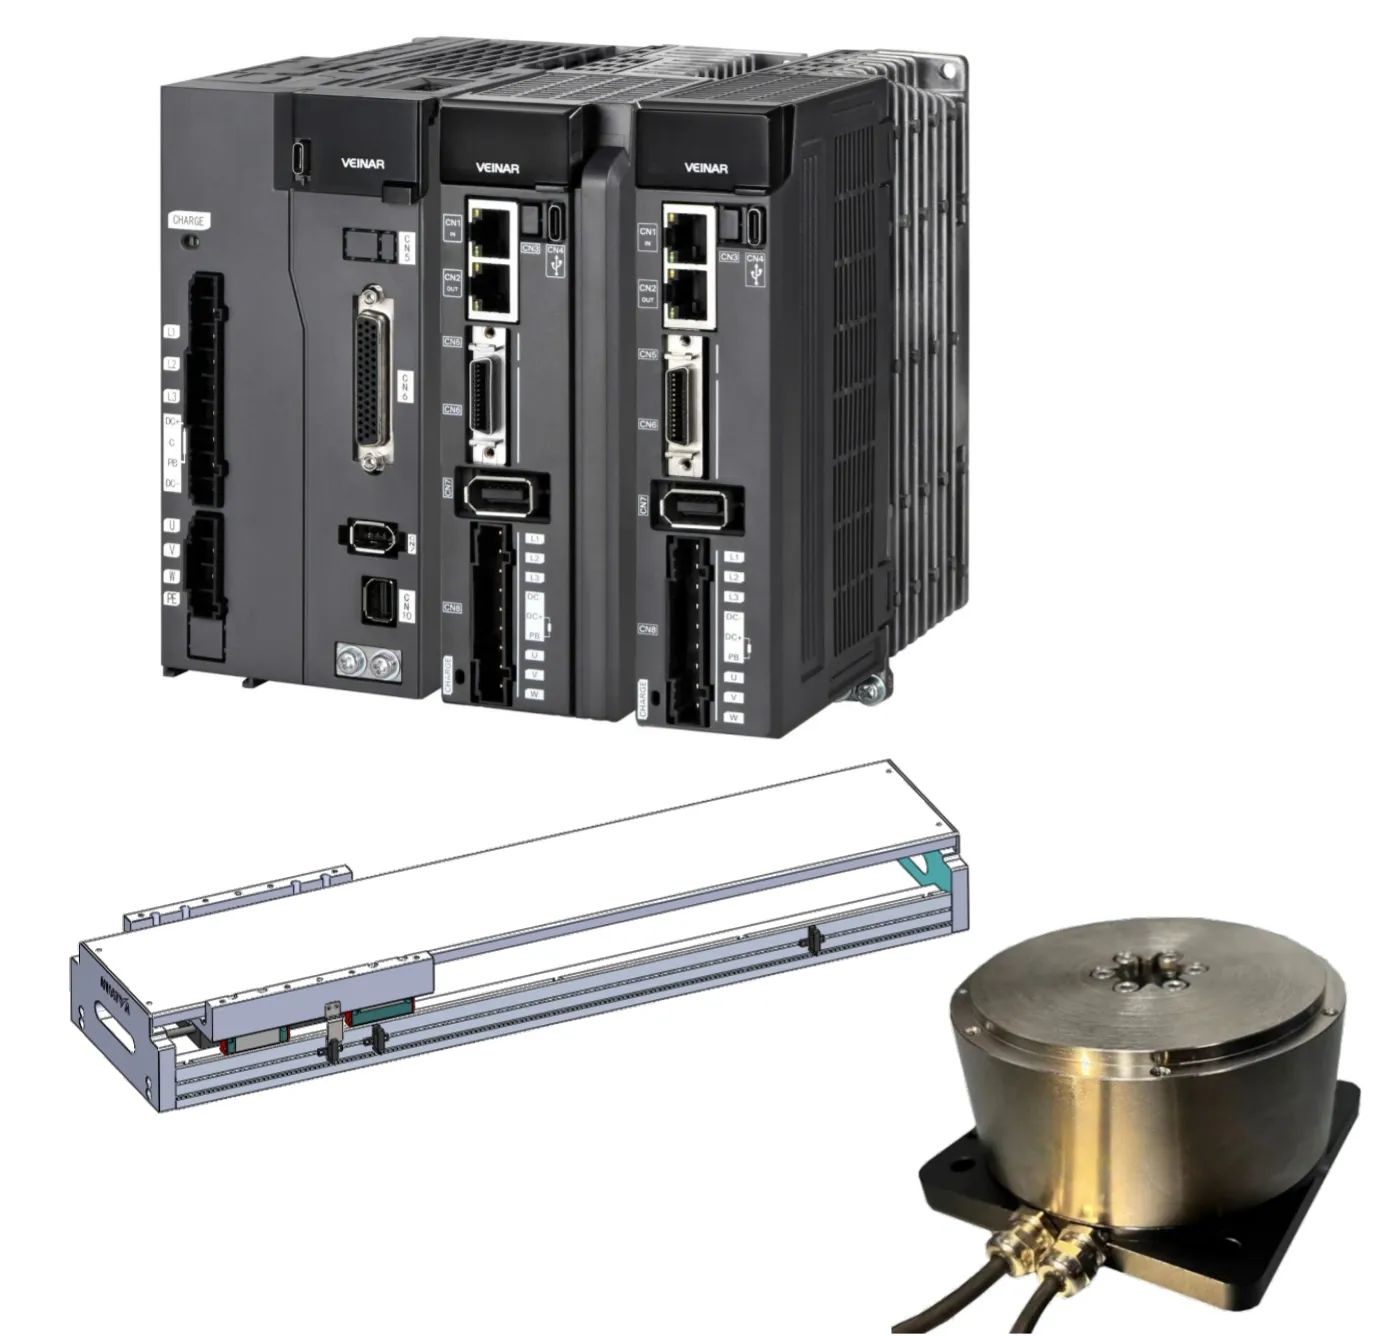
ข้อจำกัดด้านการเดินสายและการจับเวลาของระบบเซอร์โวแบบอัตโนมัติแบบดั้งเดิม การเพิ่มจำนวนสายเคเบิลอย่างมากและการสูญเสียความสมบูรณ์ของสัญญาณในสถาปัตยกรรมเซอร์โวที่ใช้สัญญาณแบบแอนะล็อกหรือแบบพัลส์ ระบบเซอร์โวแบบอัตโนมัติแบบดั้งเดิมอาศัยสถาปัตยกรรมแบบแอนะล็อกหรือแบบพัลส์...
ดูเพิ่มเติม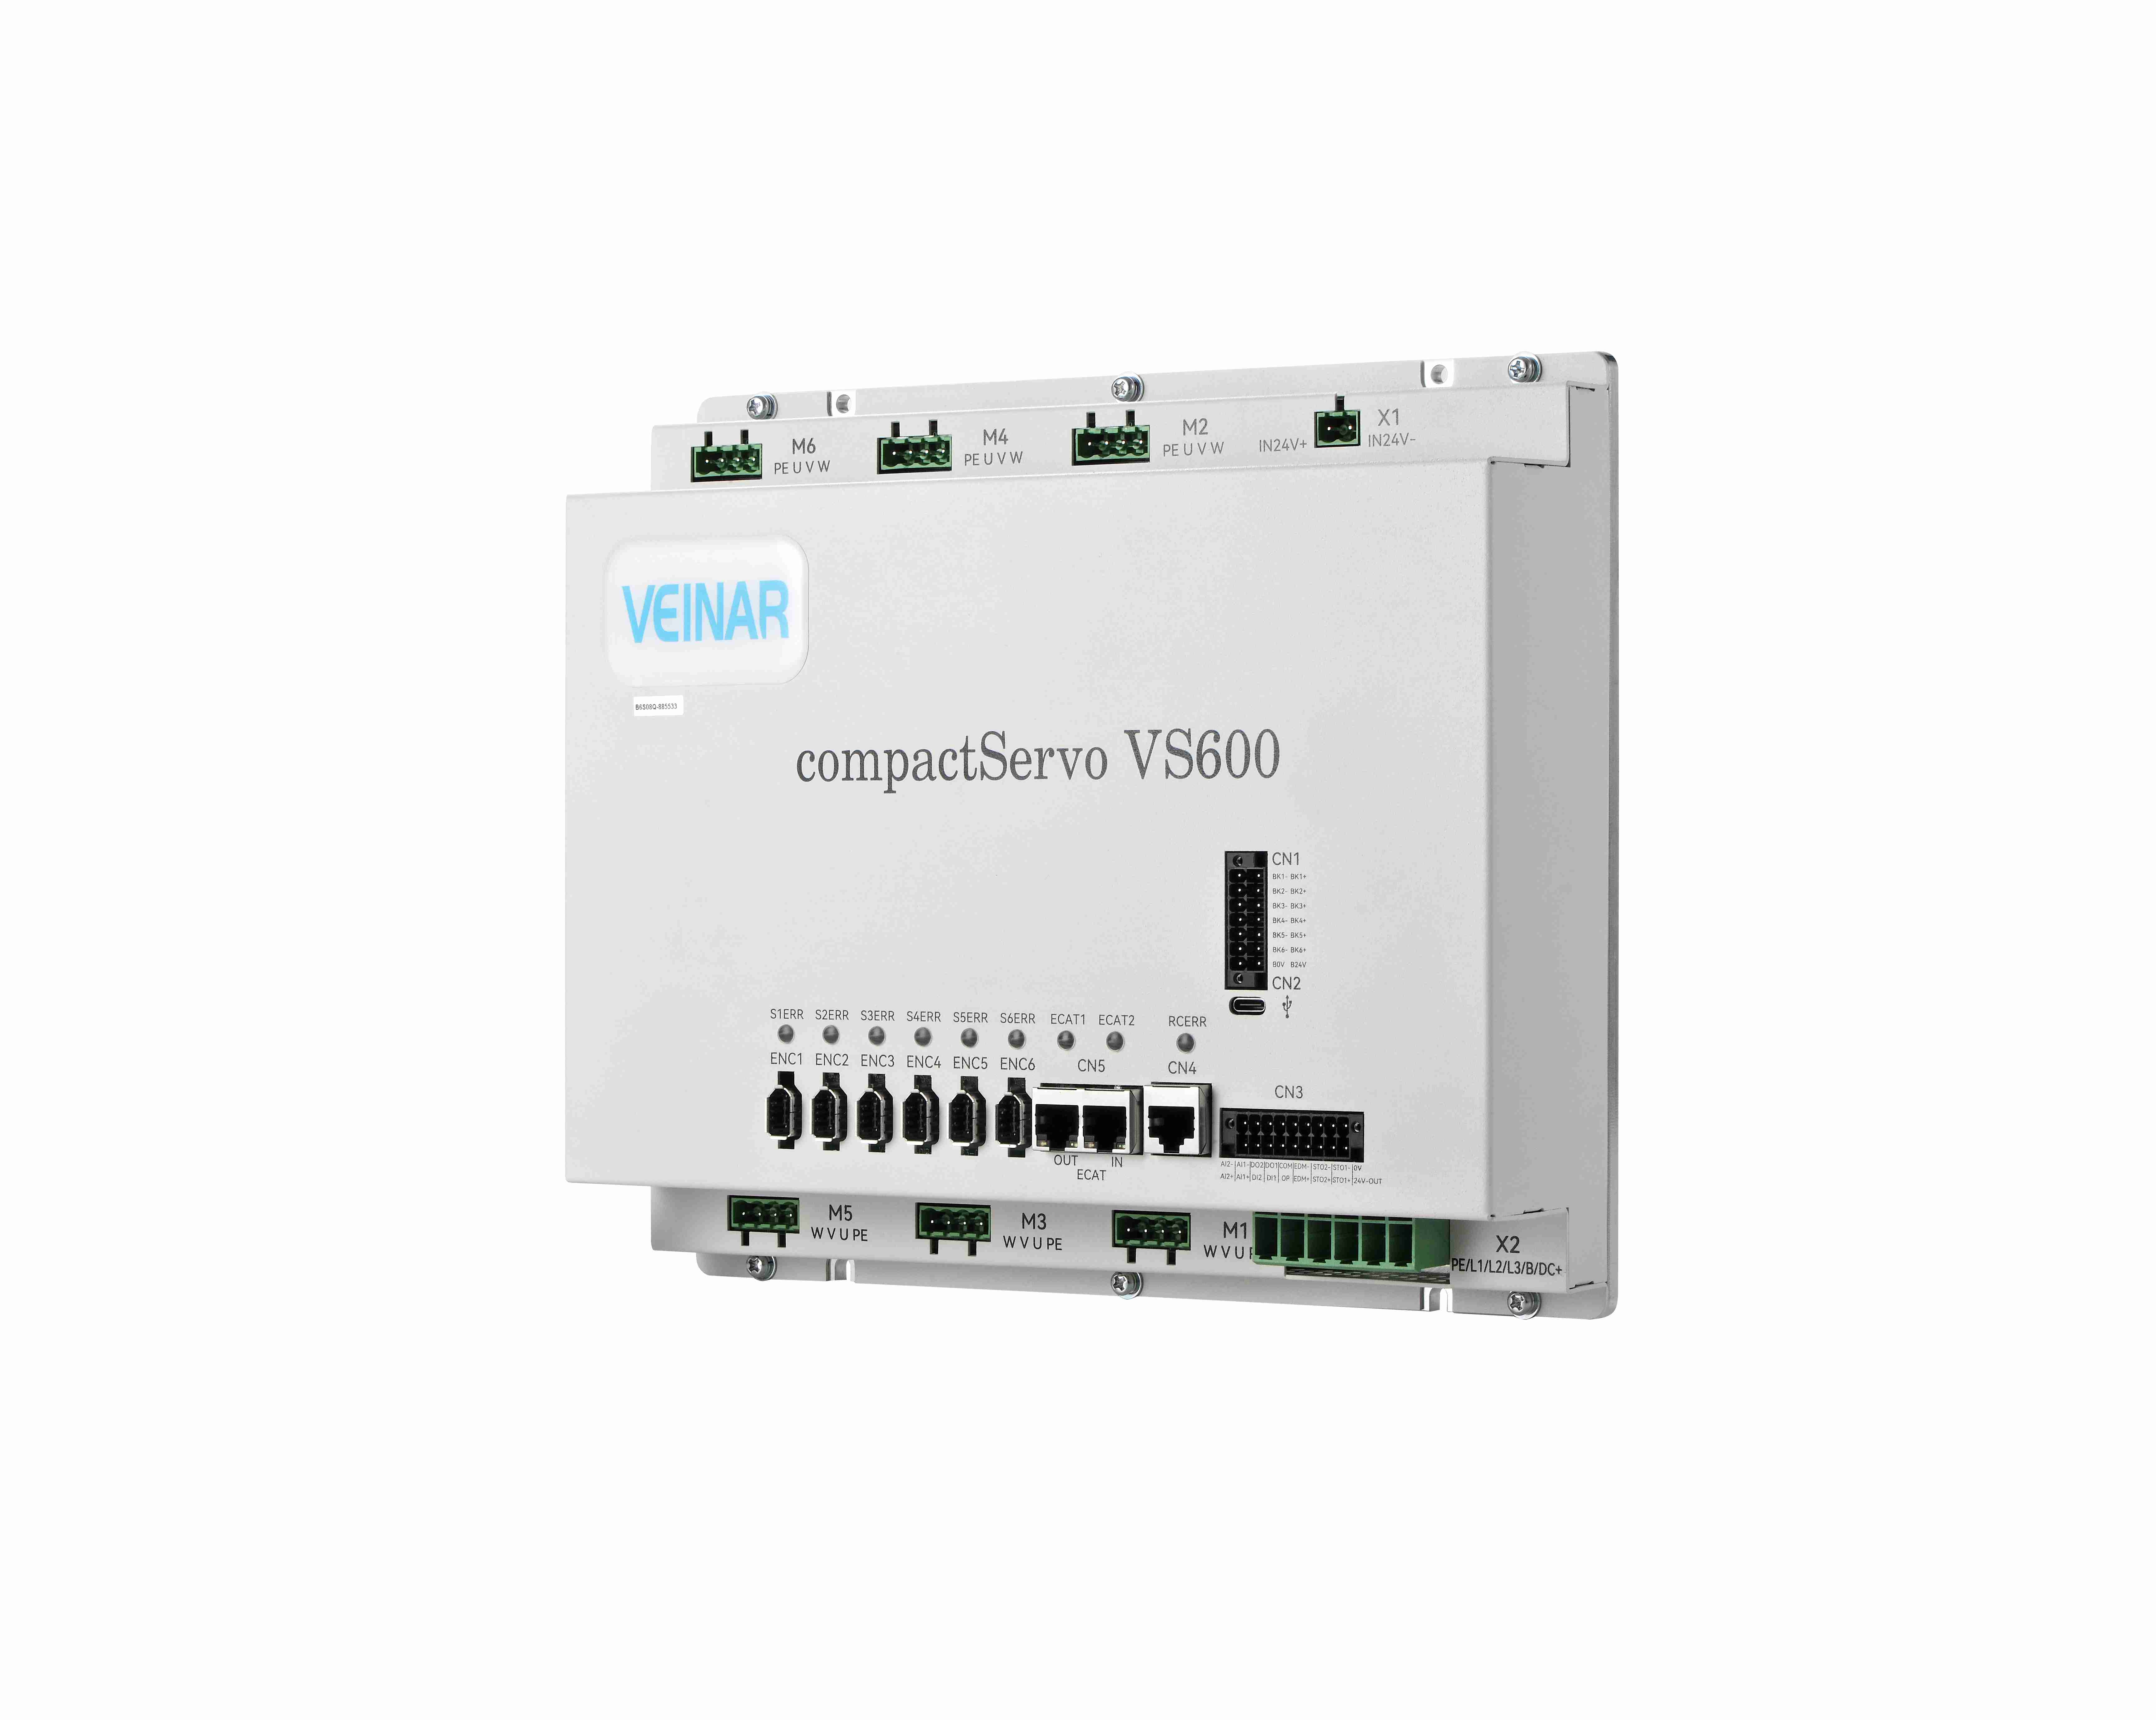
การปลดล็อกความเที่ยงตรงของเส้นทางในการเชื่อมที่มีความสำคัญสูง ในโลกอุตสาหกรรมการผลิตหนักที่มีความต้องการสูง การเชื่อมแบบหลายชั้นและหลายรอบนั้นมากกว่าเพียงแค่ภาระงานทั่วไป—แต่ทำหน้าที่เป็นจังหวะการเต้นของโครงสร้างสำหรับชิ้นส่วนที่มีผนังหนา อย่างไรก็ตาม ...
ดูเพิ่มเติม
ความท้าทายด้านขนาดในการผลิตชิ้นส่วนเหล็ก การผลิตโครงสร้างเหล็กขนาดใหญ่—เช่น โครงสร้างที่ใช้ในอุตสาหกรรมต่อเรือ การก่อสร้างสะพานขนาดใหญ่ และโครงสร้างพื้นฐานอุตสาหกรรมหนัก—ก่อให้เกิดอุปสรรคทางเทคนิคเฉพาะที่ไม่เหมือนใคร ขณะที่โครง...
ดูเพิ่มเติม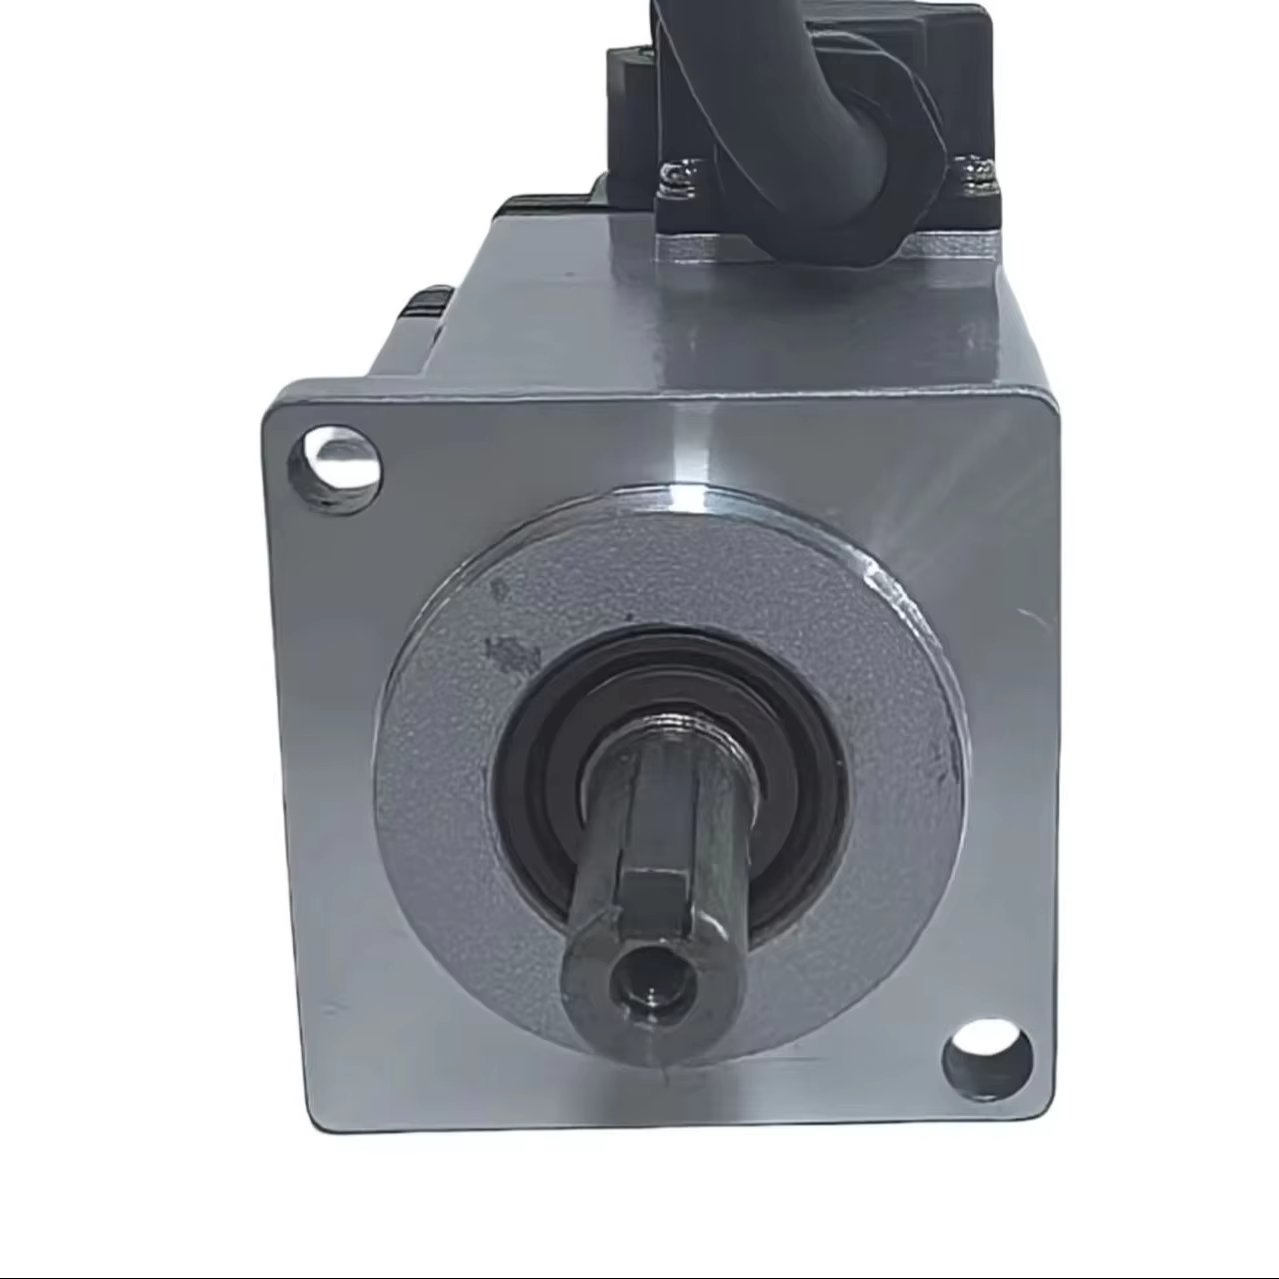
สาเหตุหลักของความเบี่ยงเบนที่มุมในการตัดแผ่นเหล็กหนาด้วยเลเซอร์ ได้แก่ ความไม่ต่อเนื่องของความเร็วและการล้นเกินจากแรงเฉื่อยที่มุมภายใน เมื่อหัวตัดเลเซอร์เข้าใกล้มุมภายใน มันจำเป็นต้องลดความเร็วลงอย่างรวดเร็วและเปลี่ยนทิศทาง ซึ่งสิ่งนี้...
ดูเพิ่มเติม
กลไกหลัก: การซิงโครไนซ์ของโครงข่าย (Gantry) รับประกันความแม่นยำของเส้นทางอย่างไร การควบคุมการเคลื่อนที่แบบหลายแกนและการซิงโครไนซ์แบบเรียลไทม์เพื่อรักษาความเที่ยงตรงของเส้นทาง ในกระบวนการตัดด้วยเลเซอร์ความเร็วสูง ความแม่นยำของเส้นทางขึ้นอยู่กับการประสานงานอย่างไร้รอยต่อระหว่างแกน X และ Y...
ดูเพิ่มเติม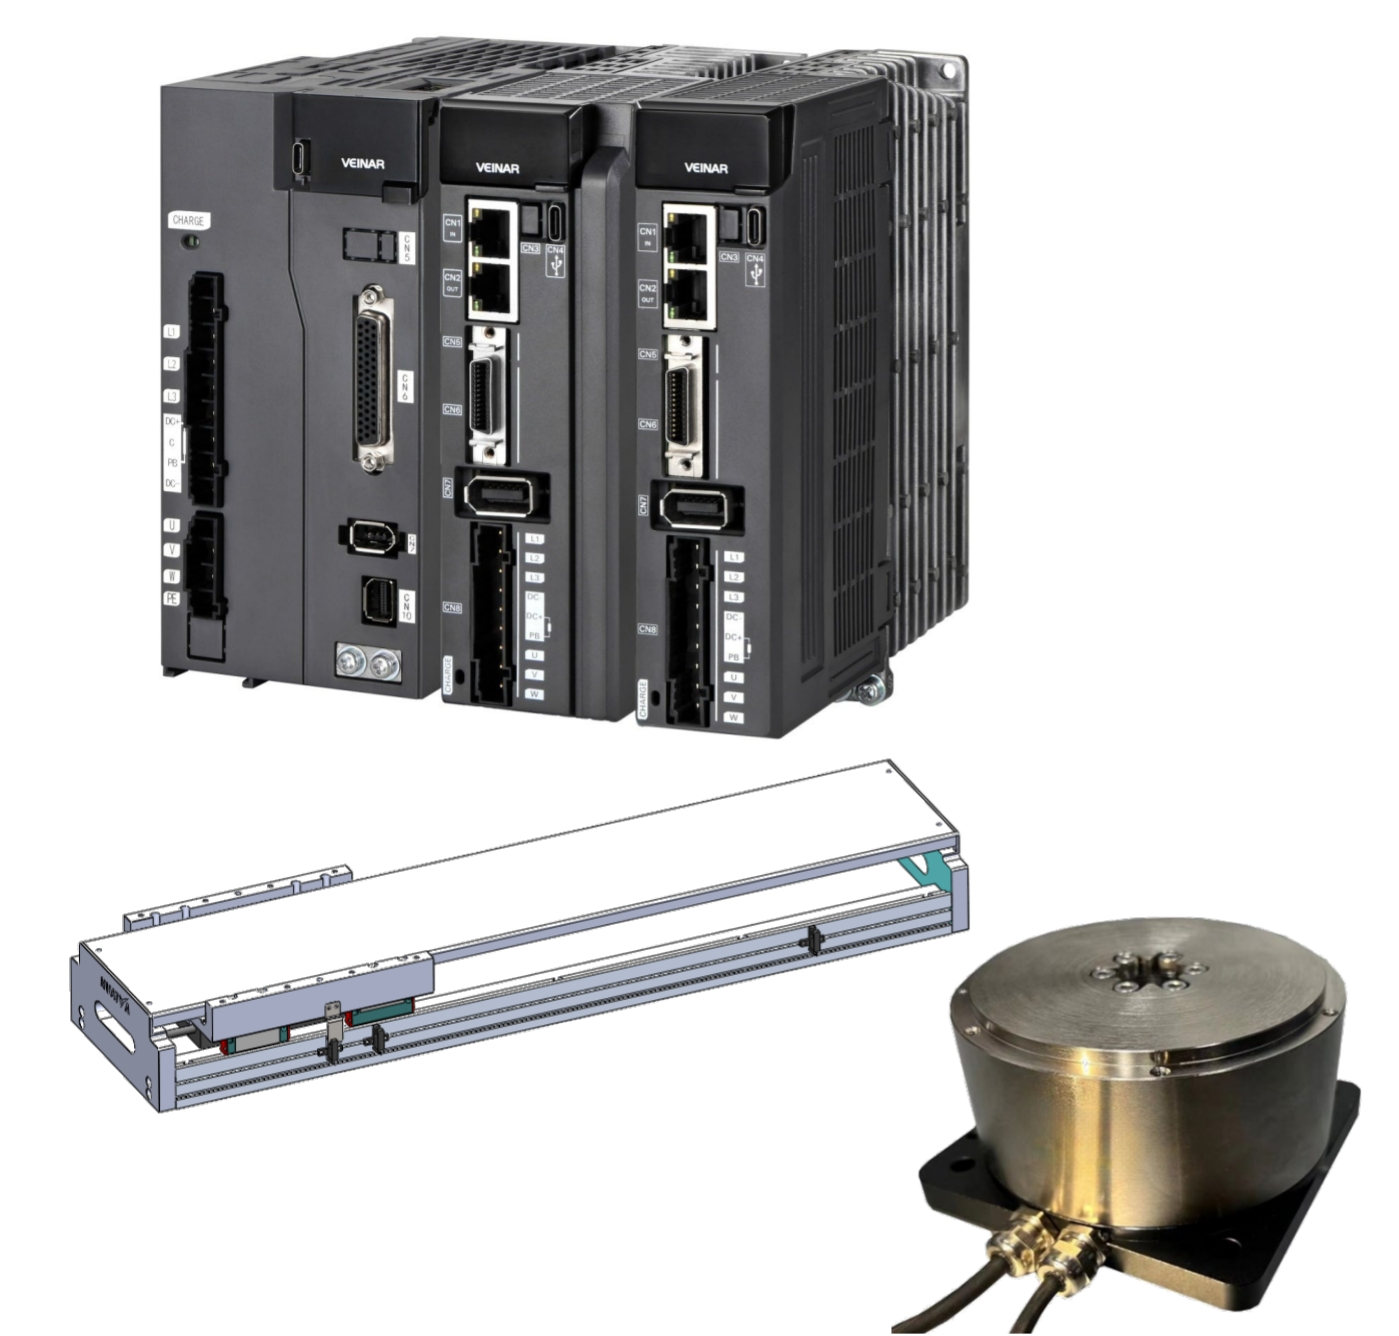
เหตุใดความล้มเหลวในการซิงโครไนซ์แกนคู่จึงก่อให้เกิดรอยขีดข่วนบนผิวชิ้นงาน รอยขีดข่วนบนผิวชิ้นส่วนที่ผ่านการกลึงอย่างแม่นยำ—โดยเฉพาะผิวแผ่นอลูมิเนียมสำหรับอากาศยานและผิวของอุปกรณ์ฝังในร่างกายสำหรับการแพทย์—มักเกิดจากข้อผิดพลาดในการซิงโครไนซ์ระหว่าง...
ดูเพิ่มเติม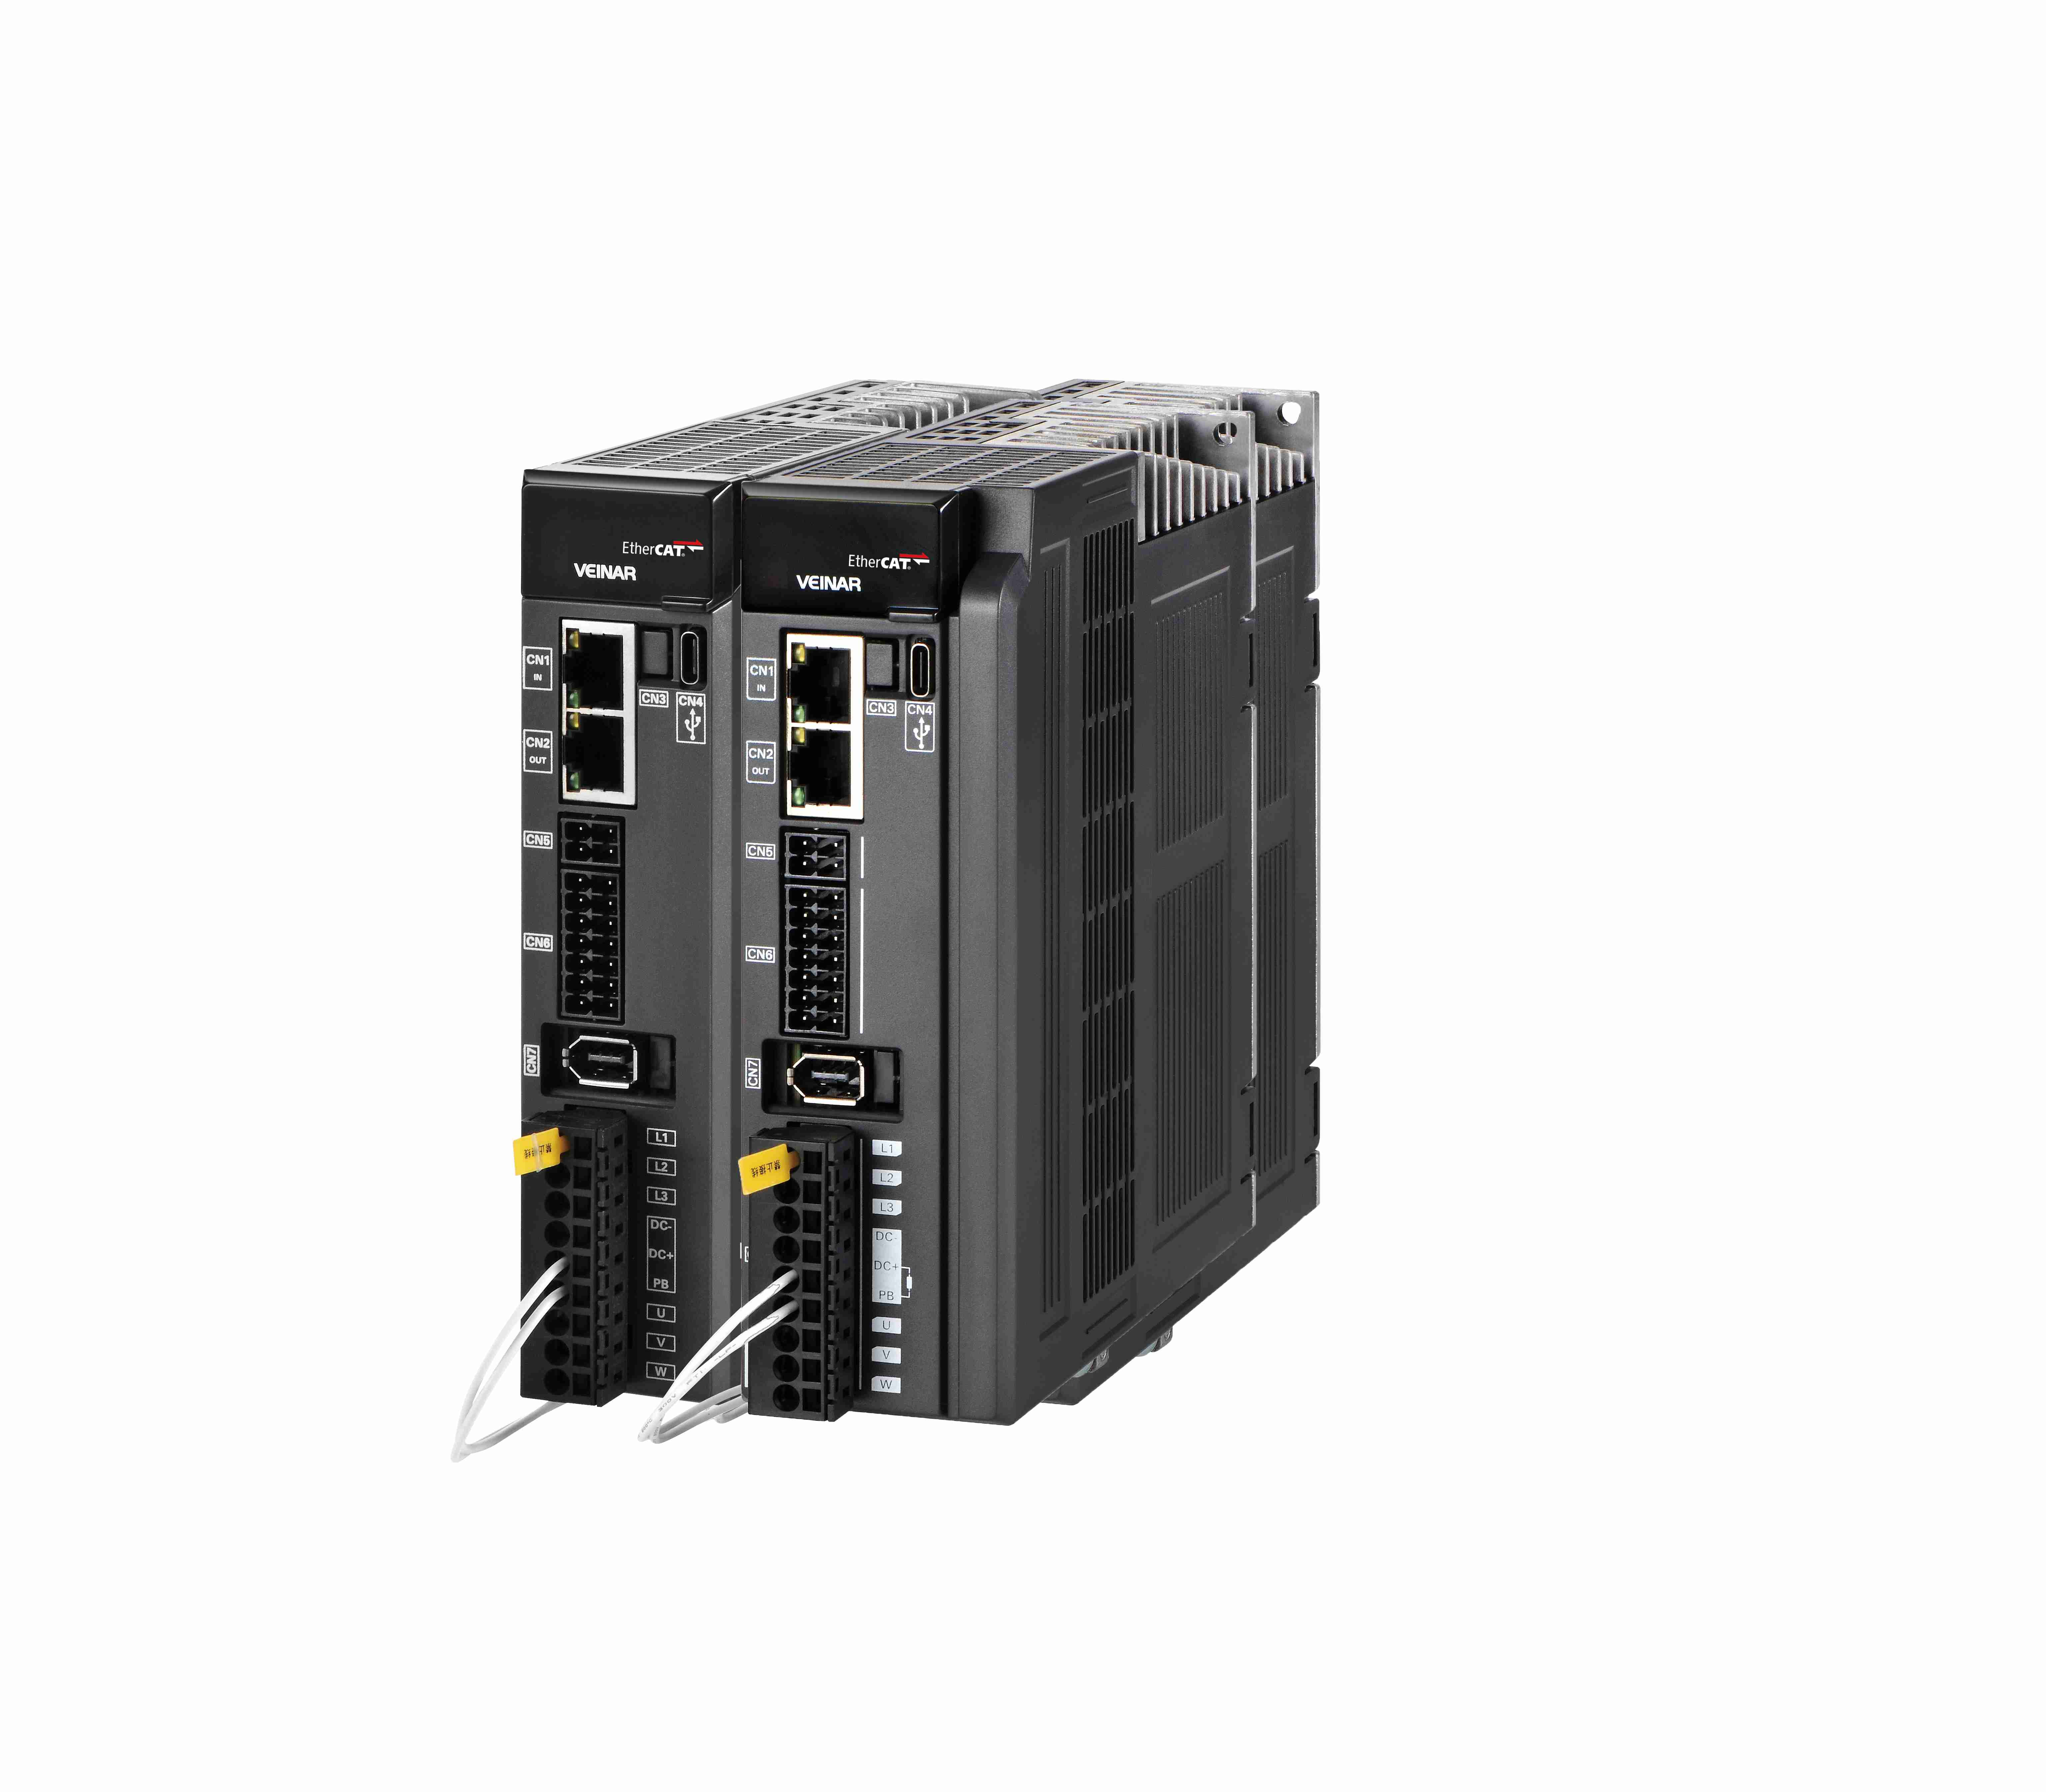
ความท้าทายหลัก: เหตุใดการซิงโครไนซ์โครงสร้างจึงมีบทบาทโดยตรงต่อความแม่นยำเชิงปริมาตร (Volumetric Accuracy) ในเครื่องมือกลขนาดใหญ่ ความแม่นยำเชิงปริมาตร หมายถึง ความสามารถในการระบุตำแหน่งของเครื่องมือให้ตรงกับจุดใดๆ ภายในพื้นที่ทำงาน (work envelope) ด้วยความคลาดเคลื่อนน้อยที่สุด ซึ่งขึ้นอยู่กับ...
ดูเพิ่มเติม
กวางตุ้งไฮเซนส์ ให้บริการไดรฟ์และมอเตอร์เซอร์โวที่มีความแม่นยำสูงสำหรับอุตสาหกรรมเซมิคอนดักเตอร์ ยานยนต์ การแพทย์ และระบบอัตโนมัติในอุตสาหกรรม โดยมีการวิจัยและพัฒนาร่วมกันระหว่างจีนกับเยอรมนี รองรับโปรโตคอล EtherCAT/Profinet และให้บริการโซลูชันเฉพาะทาง ได้รับความไว้วางใจมาตั้งแต่ปี ค.ศ. 2004
ห้อง 905 อาคารตงหวา ถนนตงเฉิงตง หมายเลข 5 ถนนตงเฉิง เขตตงกวน มณฑลกวางตุ้ง ประเทศจีน
ลิขสิทธิ์ © 2025 โดยบริษัท กวางตงไฮเซนส์ อินฟอร์เมชัน เทคโนโลยี จำกัด นโยบายความเป็นส่วนตัว
 EN