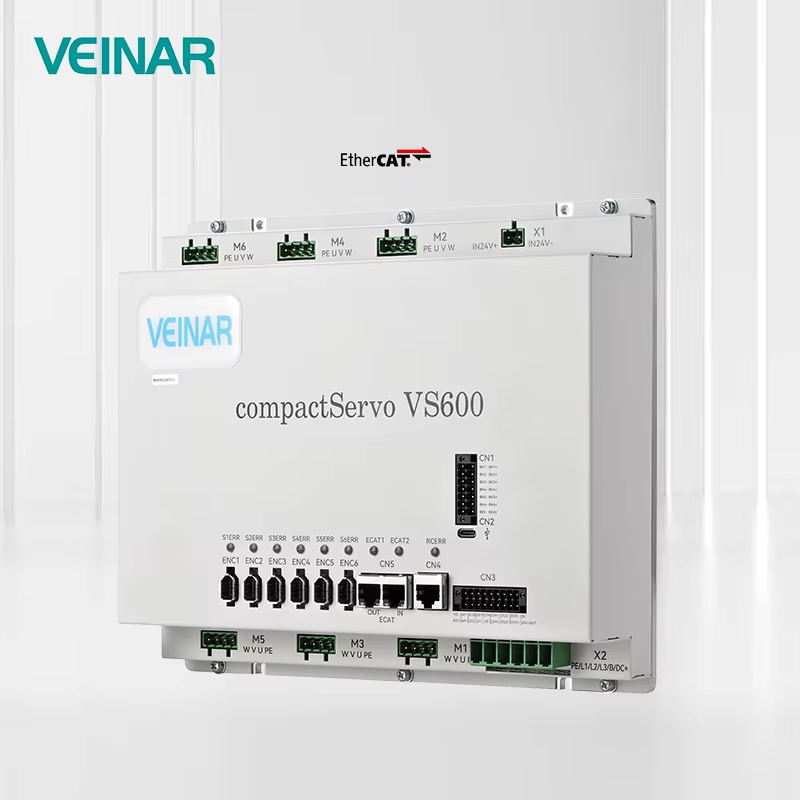
Giriş Modern akıllı imalat, entegre, israfı önleyici ve esnek üretim modellerine doğru sürekli olarak gelişmektedir; ancak çoğu eski otomatik üretim hattı hâlâ evrensel yapısal sınırlamalarla karşı karşıyadır. Geleneksel dağıtılmış tek eksenli servo...
Daha fazla görüntüle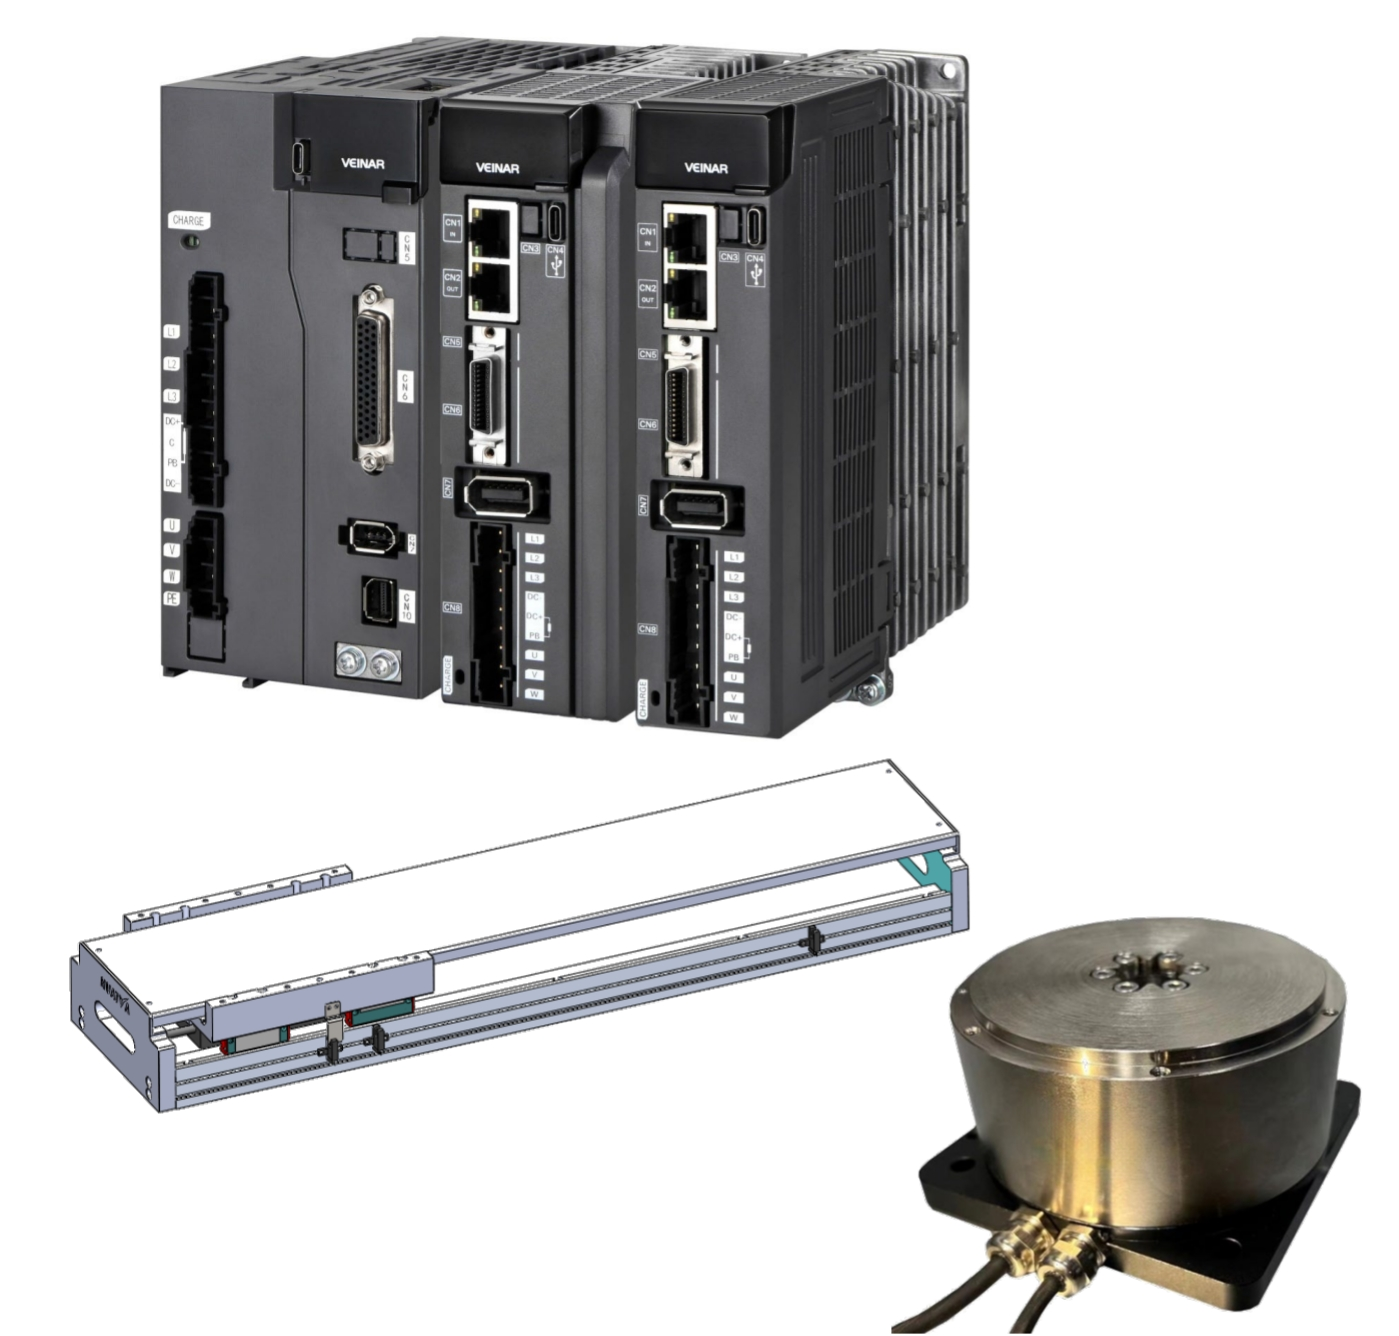
Temassız Lazer İşleme İçin Gelişen Endüstriyel Gereksinimler Modern hassas üretim, geleneksel mekanik işleme yöntemlerinin karşılayamadığı karmaşık ve düzensiz parça tasarımlarına doğru sürekli ilerlemektedir. Temassız lazer işleme...
Daha fazla görüntüle
LCD Panelinin Çizilmeye Karşı Güvenli Taşınması: Hareket Kontrolü Eşzamanlılığının Teknik Dinamikleri Gelişmiş ekran alt tabakalarının hassas üretiminde mekanik taşıma yönetimi, süreç kararlılığı açısından hâlâ kritik bir odak noktasıdır. Ürünlerin...
Daha fazla görüntüle
Nanometre Ölçekli Hizalamanın Alt-5 nm Yarı İletken Desenleme İçin Kritik Darboğaz Olmasının Nedeni: EUV Çoklu Desenleme Yığınlarındaki Örtüşme Hatası Artışı (>1,2 nm) İşlem Düğümleri 5 nm'nin altına küçüldükçe, aşırı ultraviyole (EUV) litografisi giderek daha fazla...
Daha fazla görüntüle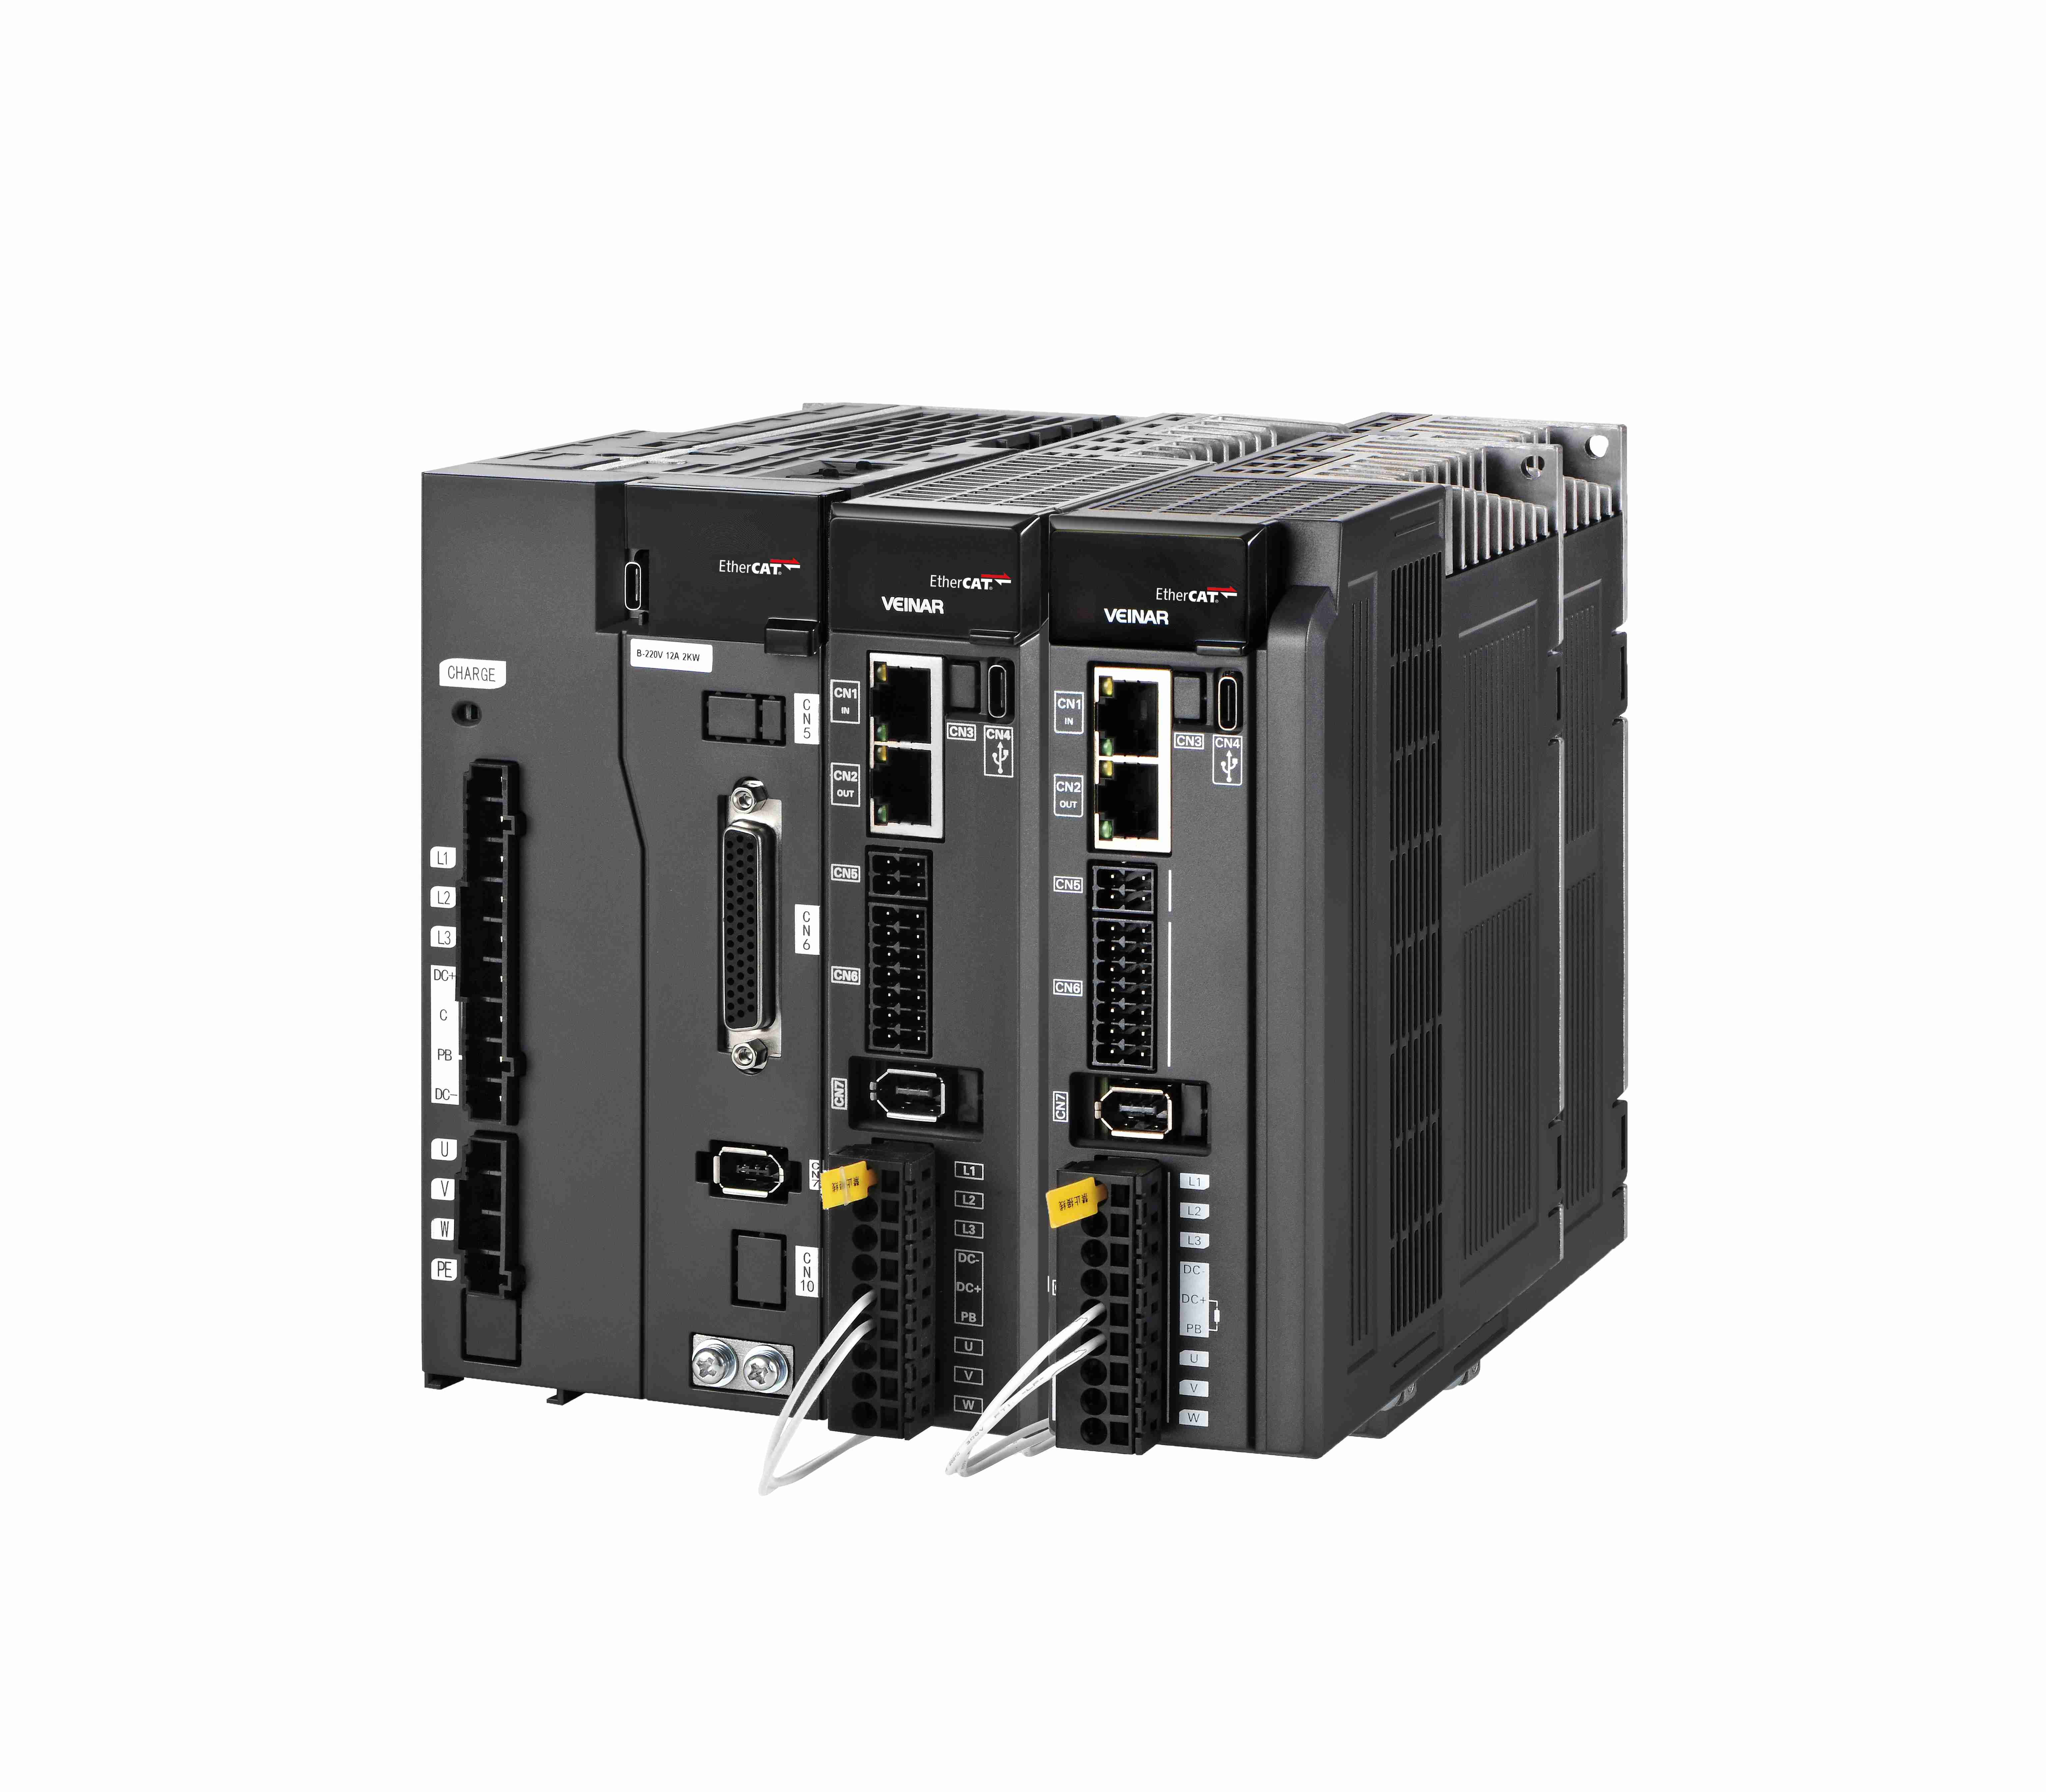
Nanometre Ölçekli Senkronizasyonun Geleneksel 2 Eksenli Senkron Çok Eksenli Servo Mimarilerini Yeniden Düşünmemizi Zorlamasının Nedeni: Geleneksel 2 eksenli senkron çok eksenli servo mimarileri, kademeli denetleyicilere ve genel amaçlı alan veri yolları ağlarına dayanır—bu tasarımlar gecikmeleri...
Daha fazla görüntüle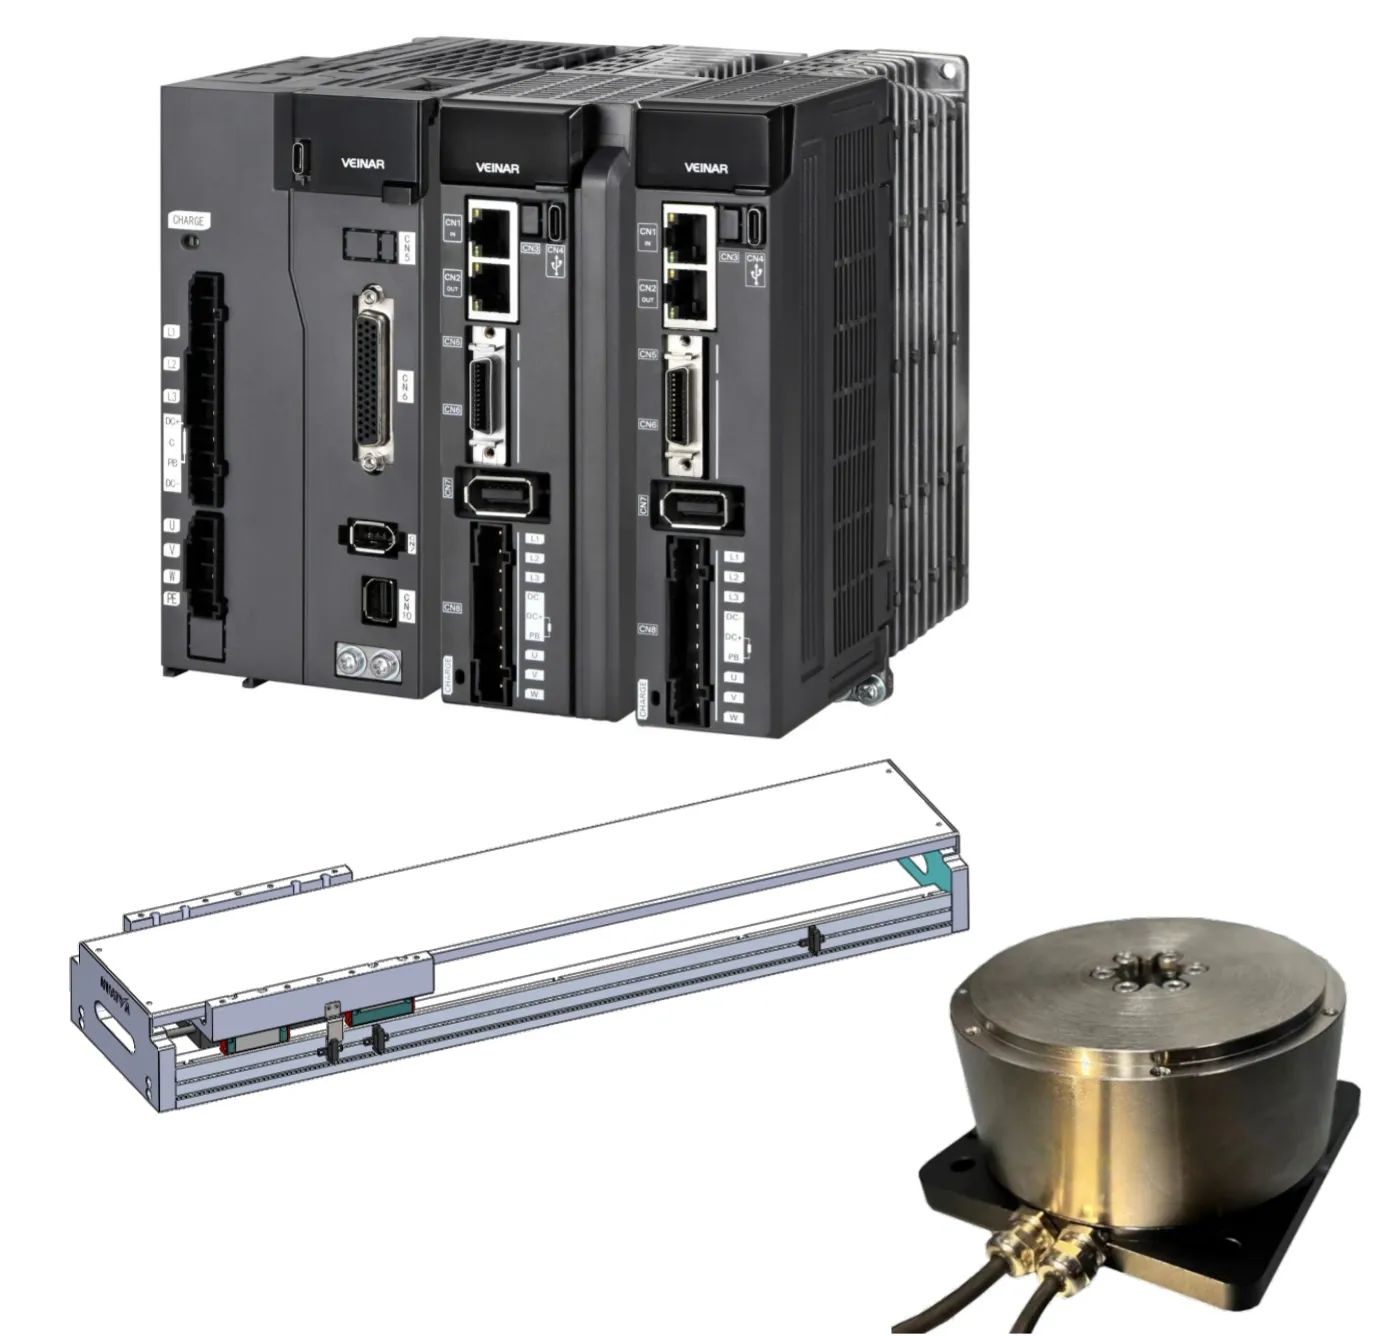
Geleneksel Otomasyon Doğrudan Servo Sistemlerinin Kablolama ve Zamanlama Sınırlamaları Analog/darbe tabanlı servo mimarilerinde kablo çoğalması ve sinyal bütünlüğü kaybı Geleneksel otomasyon doğrudan servo sistemleri, analog veya darbe tabanlı mimarilere dayanır...
Daha fazla görüntüle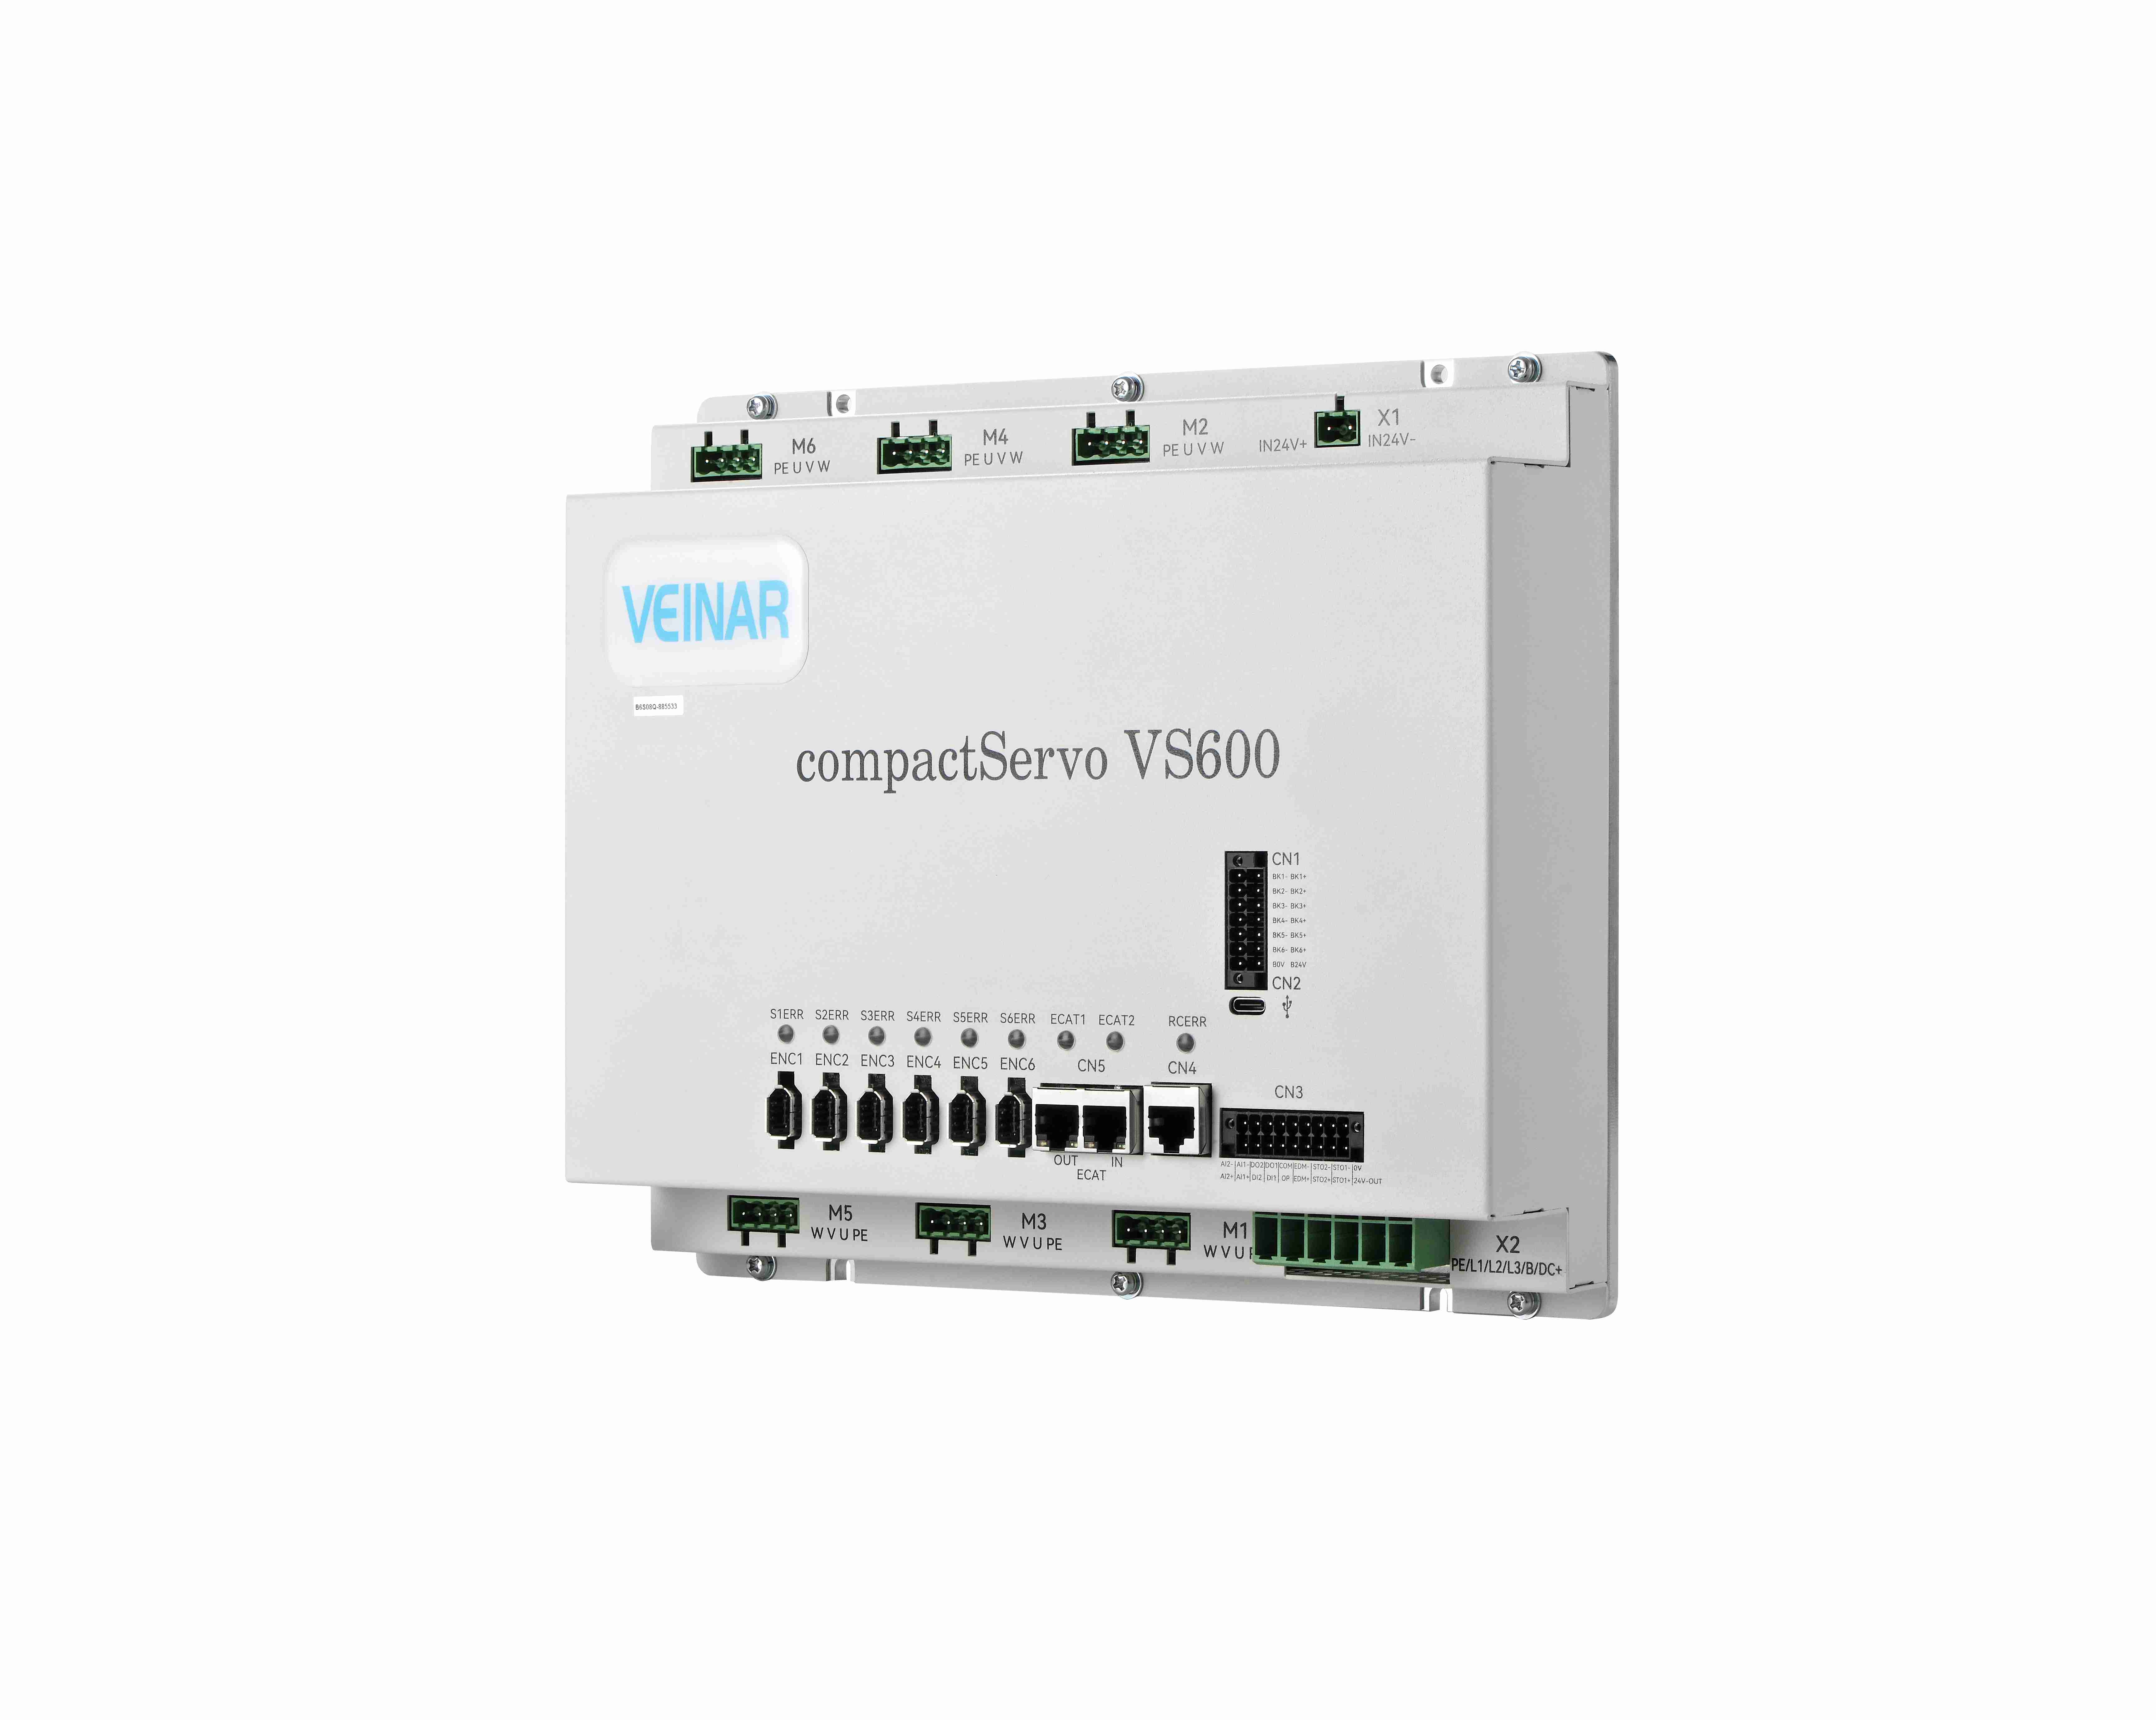
Yüksek Riskli Kaynaklarda Yol Sadakati Sağlamak: Ağır sanayi imalatının talepkâr dünyasında çok katmanlı, çok geçişli kaynak işlemi rutin bir görevden çok, kalın cidarlı bileşenler için yapısal kalp atışı görevi görür. Ancak...
Daha fazla görüntüle
Çelik Üretiminde Ölçek Sorunu: Büyük ölçekli çelik yapıların—gemi inşaatında, devasa köprülerin yapımında ve ağır sanayi altyapısında kullanılanlar gibi—imalatı, özel bir dizi teknik zorluk doğurur. Yapı elemanlarının...
Daha fazla görüntüle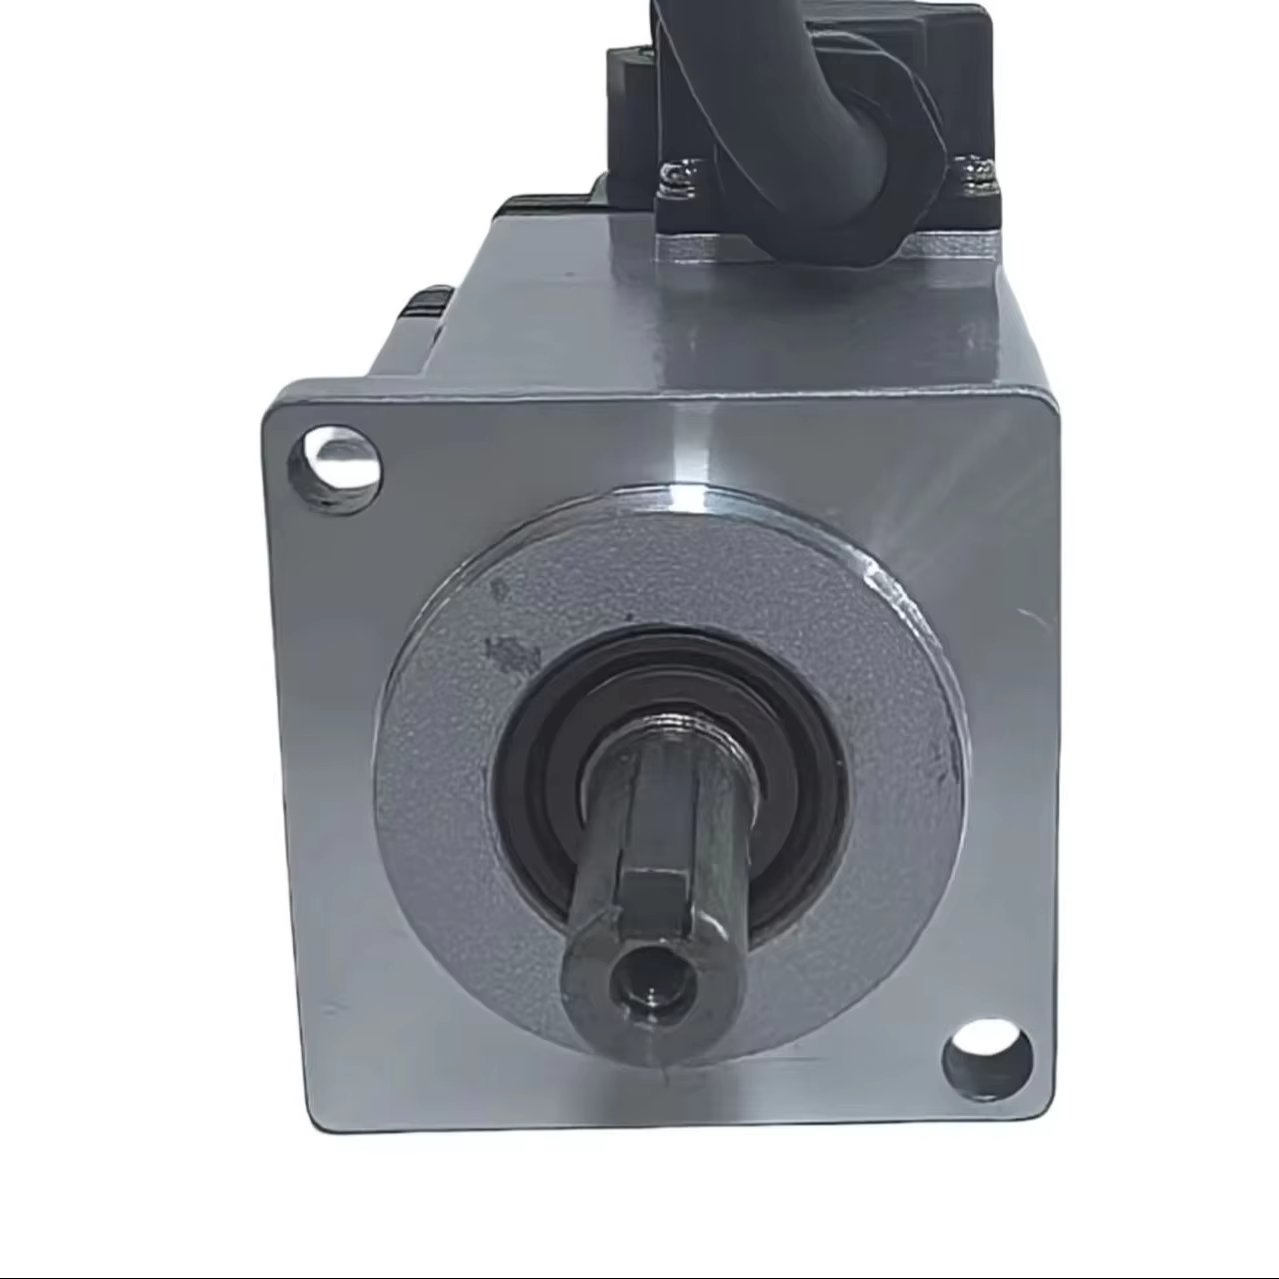
Kalın Çelik Laser Kesiminde Köşe Sapmasının Kök Nedenleri: İç köşelerde hız kesintisi ve eylemsizlik kaynaklı aşırı geçiş. Laser kesim başlığı bir iç köşeye yaklaştığında, hızla yavaşlamak ve yön değiştirmek zorundadır. Bu...
Daha fazla görüntüle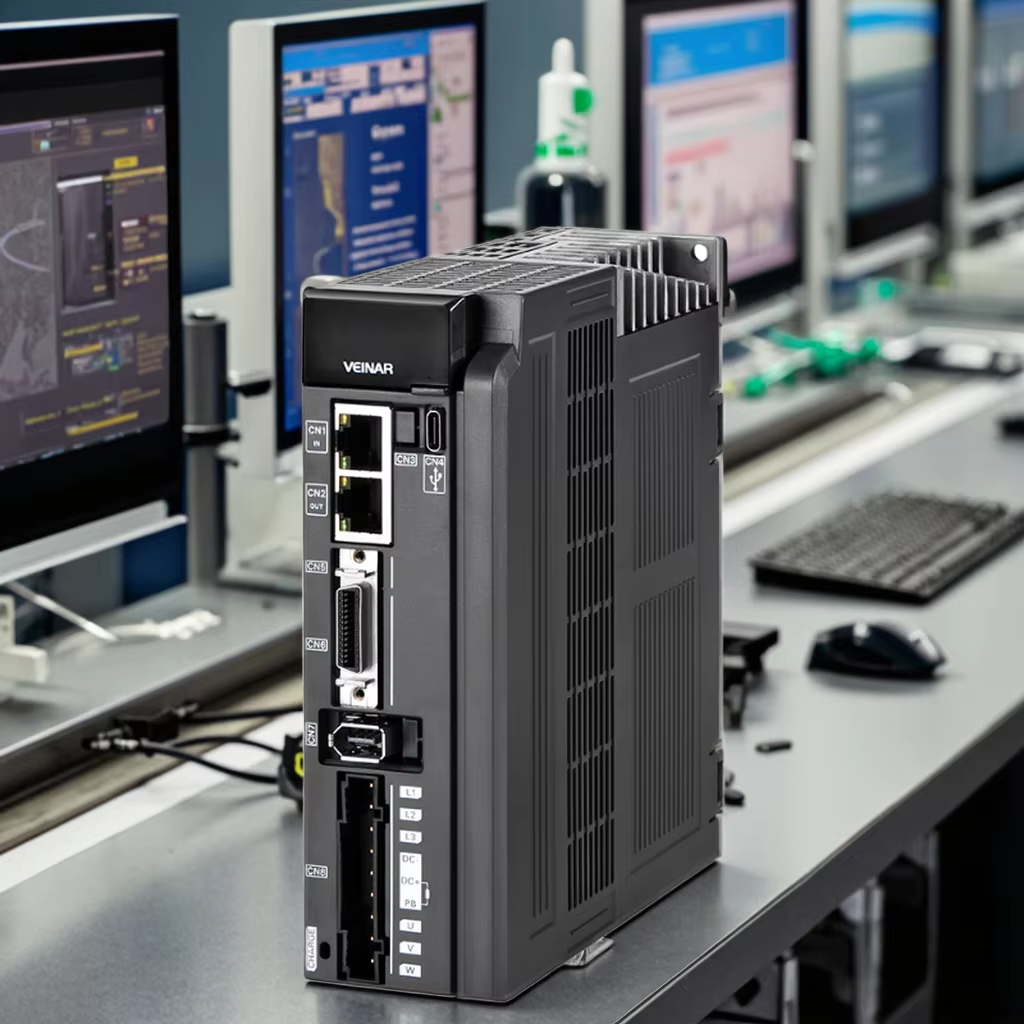
Temel Mekanizma: Köprü Tipi Eksenlerin Senkronizasyonu Nasıl Yörünge Doğruluğunu Sağlar? Yörünge sadakati için çok eksenli hareket kontrolü ve gerçek zamanlı senkronizasyon. Yüksek hızlı laser kesimde yörünge doğruluğu, X ve Y eksenleri arasındaki sorunsuz koordinasyona bağlıdır...
Daha fazla görüntüle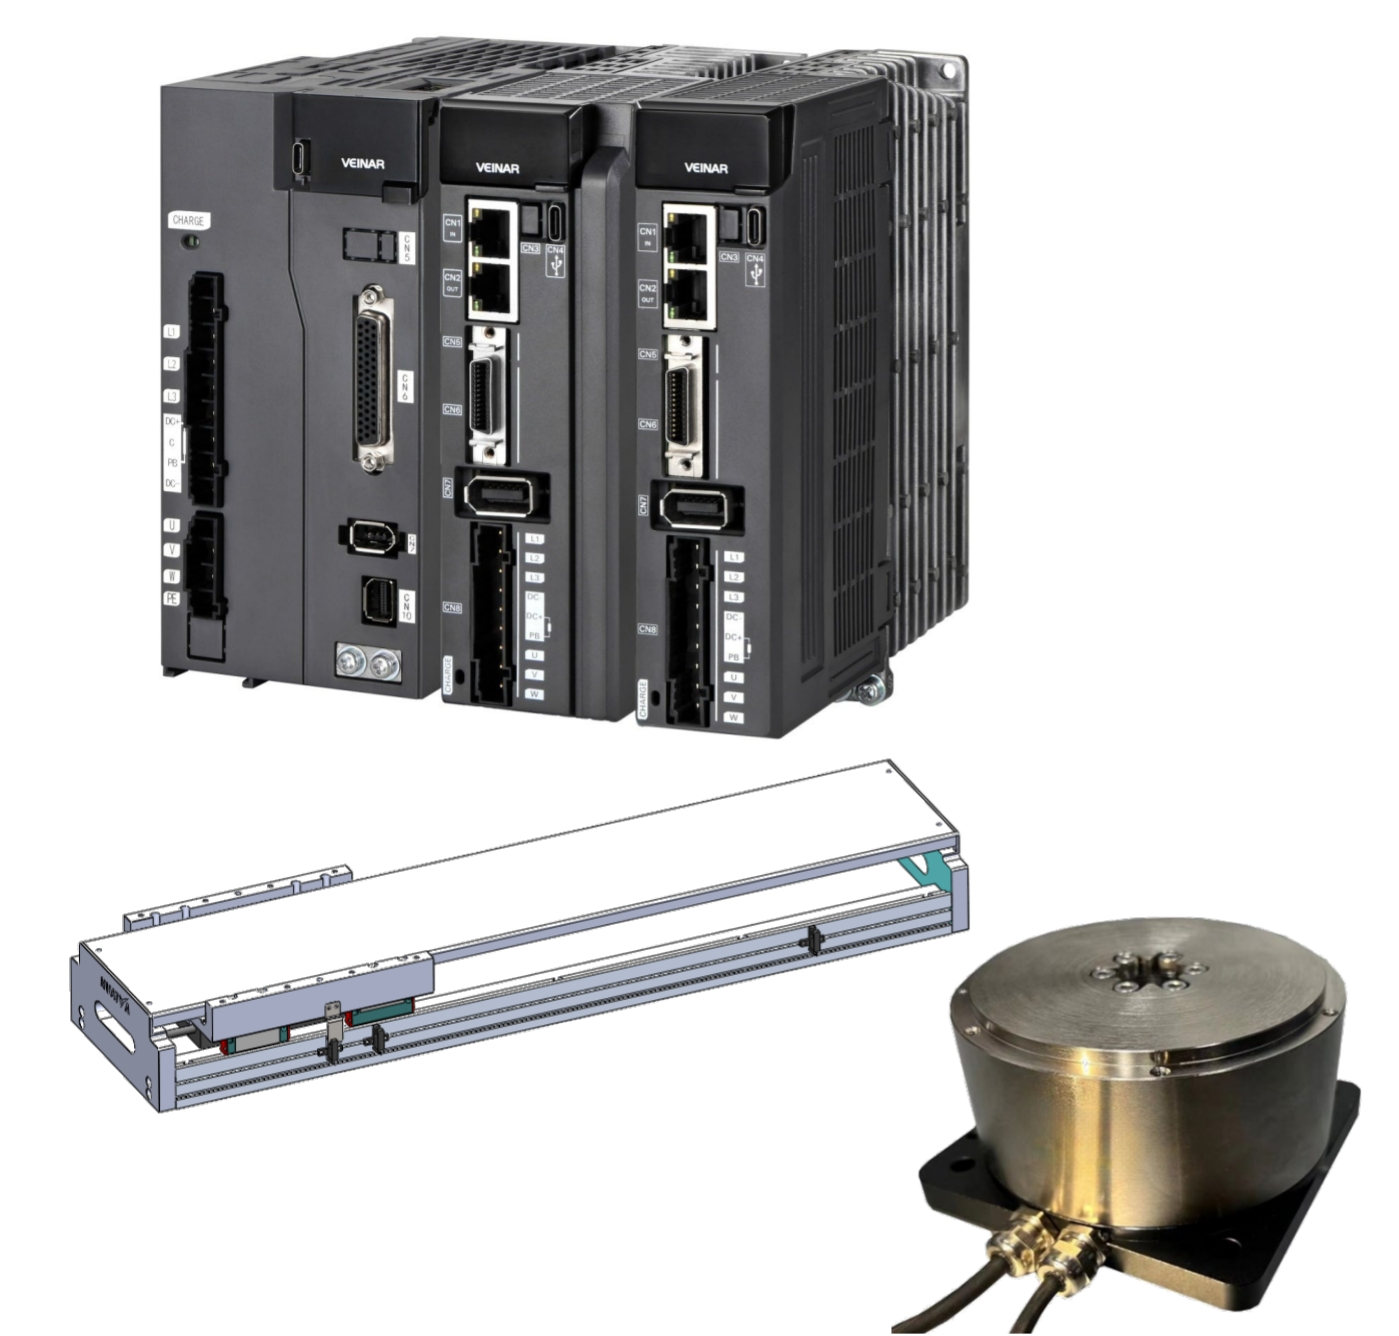
Neden Çift Eksenli Senkronizasyon Başarısızlığı Yüzey Çiziklerine Neden Olur? Hassas işlenmiş bileşenlerdeki yüzey çizikleri—özellikle havacılık alüminyum kaplamaları ve tıbbi implant yüzeyleri—genellikle d... arasındaki senkronizasyon hatalarından kaynaklanır.
Daha fazla görüntüle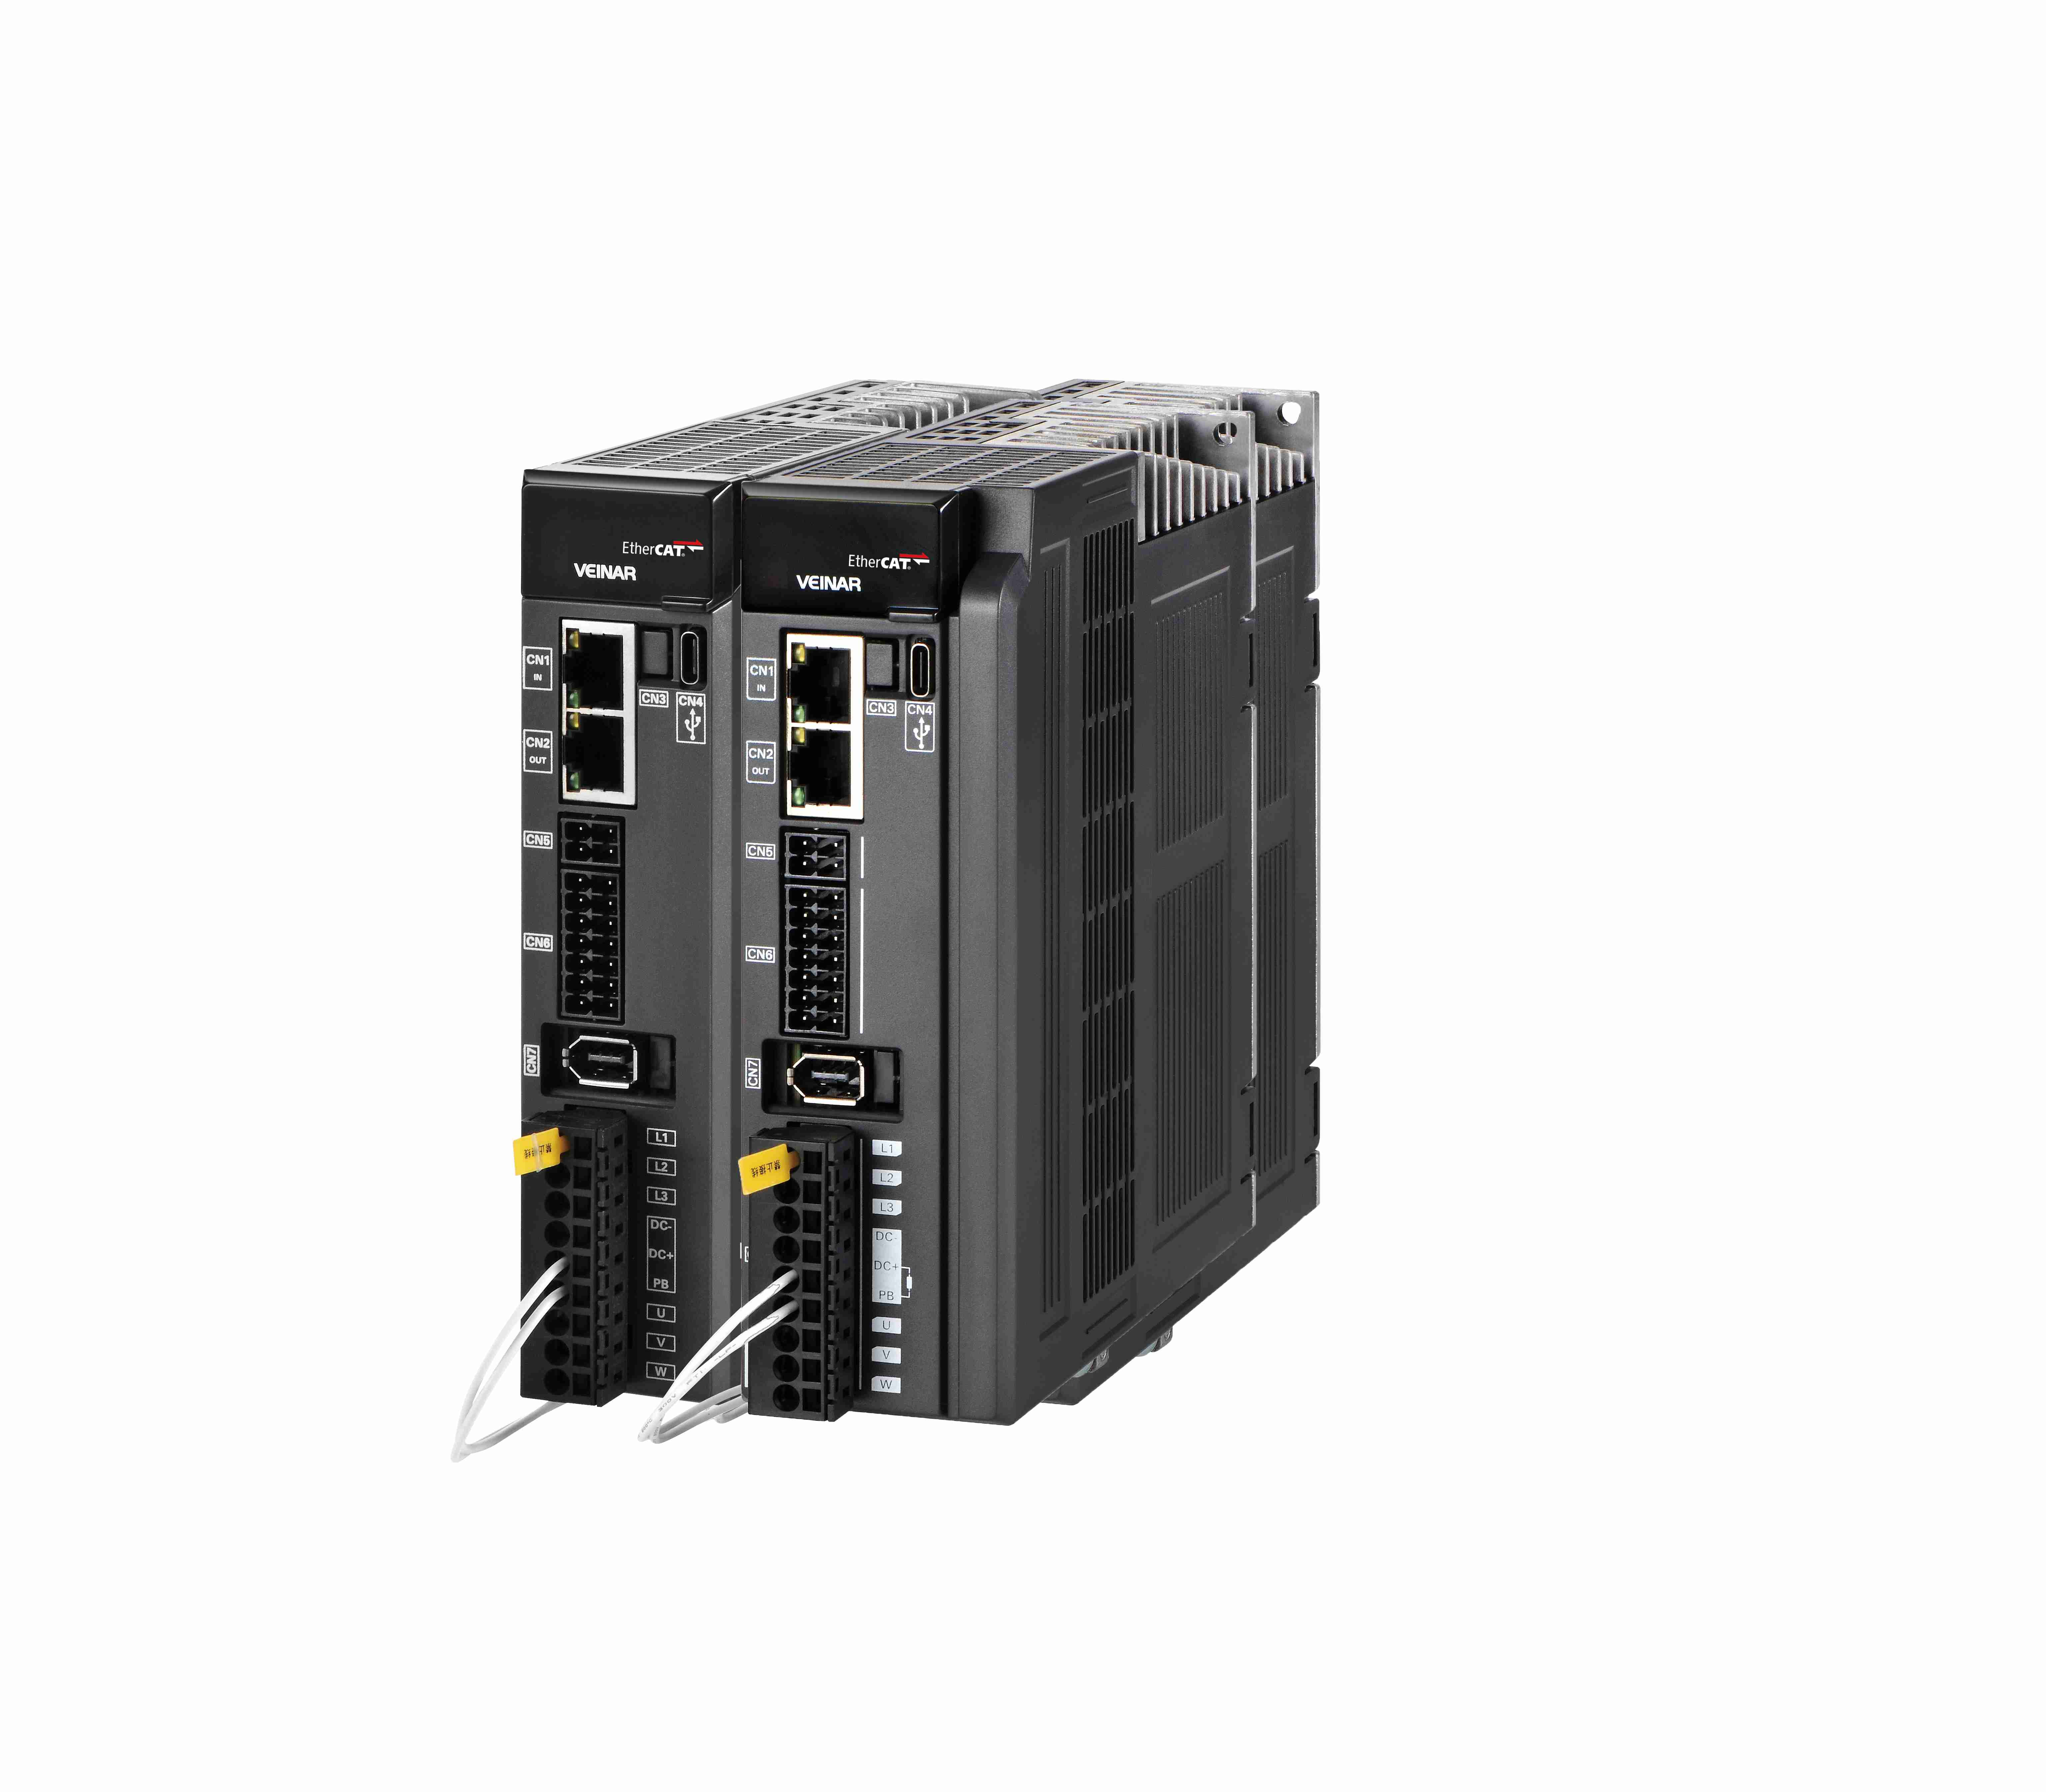
Temel Zorluk: Neden Köprü Tipi Senkronizasyon, Hacimsel Doğruluğu Doğrudan Belirler? Büyük ölçekli makine tezgâhlarında hacimsel doğruluk—aleti çalışma hacmi içinde herhangi bir noktaya minimum hata ile konumlandırma yeteneği—gerçekte gerçek... üzerine kuruludur.
Daha fazla görüntüle
Guangdong Highsense, yarı iletken, otomotiv, tıbbi ve endüstriyel otomasyon alanları için yüksek hassasiyetli servo sürücüler ve motorlar sağlamaktadır. Çin-Alman ortak araştırmaları ve geliştirme çalışmaları, EtherCAT/Profinet desteği ve özel çözümler sunulmaktadır. 2004 yılından beri güvenilir bir marka.
Oda 905, Tungwa Binası, No. 5 Dongcheng Dong Yolu, Dongcheng Sokağı, Dongguan, Guangdong, Çin
Telif Hakkı © 2025 Guangdong Highsense Bilgi Teknolojileri A.Ş. Gizlilik Politikası
 EN